« Pas besoin de supports, ça passe à 75° » : l’art du déni en impression 3D
Activer les supports dans son trancheur ressemble souvent à un aveu d’échec. Pour beaucoup de makers, chaque arborescence générée représente à la fois du PLA gaspillé, une insulte personnelle à leurs talents d’optimisation et la promesse d’une demi-heure de charcutage à la pince coupante.
Alors, devant un porte-à-faux qui défie ouvertement les lois de la gravité, une petite voix bien connue murmure : « Franchement, ça passe sans support. »
La théorie
« J’ai mis la ventilation à 100 %, la buse est neuve, l’air ambiant est frais : le filament va figer instantanément. Le porte-à-faux à 75° va tenir tout seul. »
La réalité à la 8e heure
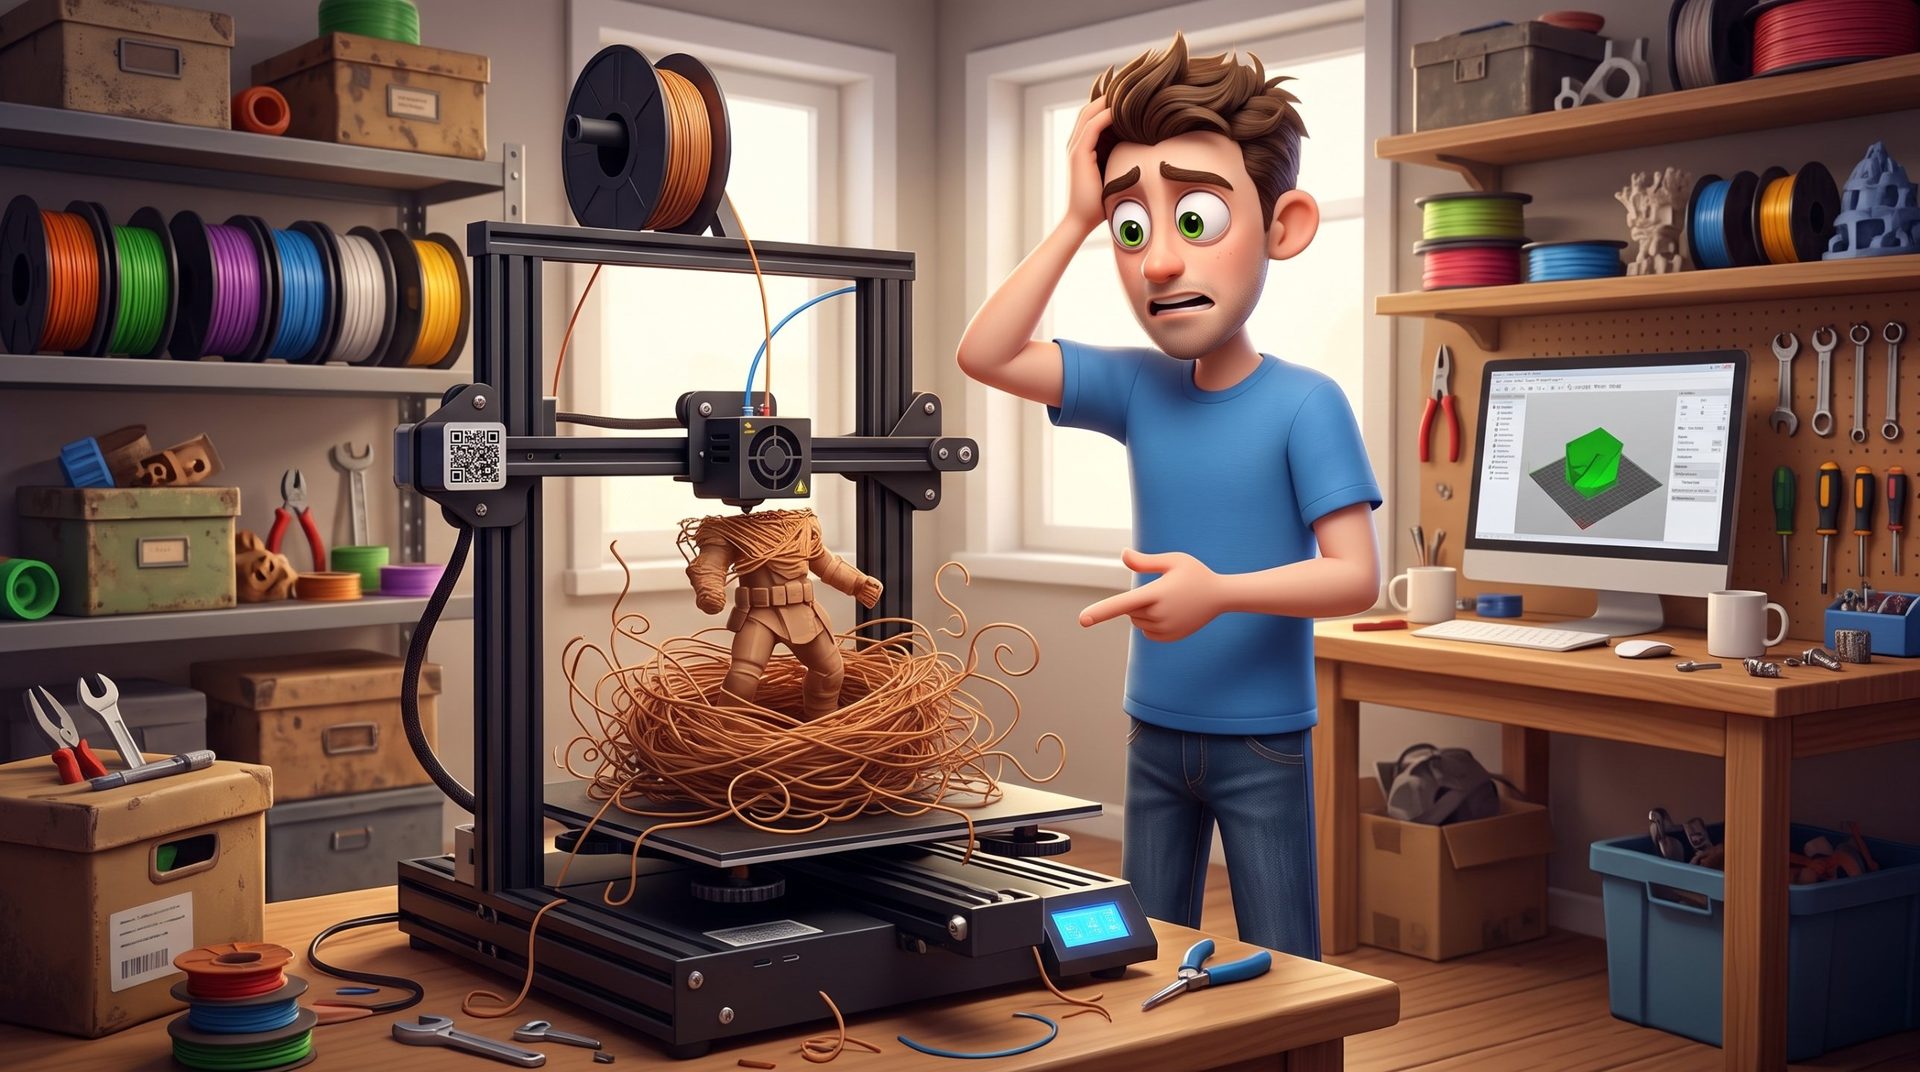
Le fameux nid d’oiseau d’art contemporain.
Un enchevêtrement aérien de spaghettis de plastique ondule dans le souffle de la tête d’impression, autour d’un moignon de bras articulé qui pend tristement dans le vide. Déposé dans le néant à chaque passage de buse, le filament s’est affaissé sous son propre poids, avant de former une masse informe que la tête est venue percuter quelques couches plus haut.
Ce qui se passe vraiment au-delà de 45°
En impression FDM, une règle physique s’impose : pour tenir, chaque couche doit reposer en partie sur la couche précédente. Plus l’angle du porte-à-faux (mesuré par rapport à la verticale) est grand, plus chaque nouvelle couche est décalée vers le vide. Avec une buse de 0,4 mm et des couches de 0,2 mm :
- À 45° : chaque couche déborde d’environ la moitié de sa largeur. Elle reste bien soutenue, la surface est propre et régulière.
- À 55-60° : la partie soutenue tombe sous les 30 % environ. Le plastique commence à s’affaisser avant d’avoir refroidi et forme de petites bavures sous la pièce.
- À 70-75° : le décalage d’une couche à l’autre atteint ou dépasse la largeur d’une ligne. La nouvelle couche ne repose pratiquement plus sur rien : sans géométrie adaptée, une vitesse très lente et une ventilation puissante, le plastique fondu s’enroule sur lui-même et s’effondre en boucles libres.
Les 4 leviers pour repousser la limite
Pour retarder l’activation des supports sur des angles prononcés sans courir à la catastrophe :
- Réduire la hauteur de couche : plus la couche est fine (0,12 mm au lieu de 0,24 mm par exemple), plus le décalage entre deux couches est faible pour un même angle, et plus la surface d’appui est grande.
- Élargir la ligne des parois externes : une ligne un peu plus large (0,5 mm sur une buse de 0,4 mm, par exemple) offre plus d’appui sous le cordon suivant.
- Ralentir sur les porte-à-faux : descendre à 15 ou 20 mm/s sur les zones critiques (option « ralentir pour les surplombs » du trancheur) laisse à la ventilation le temps de figer le plastique dès la sortie de buse.
- Imprimer les parois de l’intérieur vers l’extérieur : la paroi interne, imprimée en premier, sert d’appui au périmètre extérieur visible.
Pour connaître la vraie limite de votre machine, imprimez un test de porte-à-faux : notre article trouvez l’angle de support idéal vous guide pas à pas. Et pour comprendre quand les supports sont vraiment indispensables, lisez pourquoi a-t-on besoin de supports.
Le tribunal des makers : jusqu’à quel angle osez-vous aller sans support ?
Chaque imprimante, chaque ventilation et chaque filament réagit différemment face au vide :
- À partir de quel angle activez-vous les supports par défaut (45°, 55°, 60°) ?
- Quel est le porte-à-faux le plus insolent que vous ayez réussi à imprimer proprement, sans aucune aide ?
- Plutôt supports classiques en grille, ou inconditionnel des supports arborescents ?
Partagez votre angle limite en commentaire et racontez vos plus beaux sauvetages d’impression !


Commentaires