La guerre des buses en impression 3D : laiton, acier trempé, rubis et carbure de tungstène
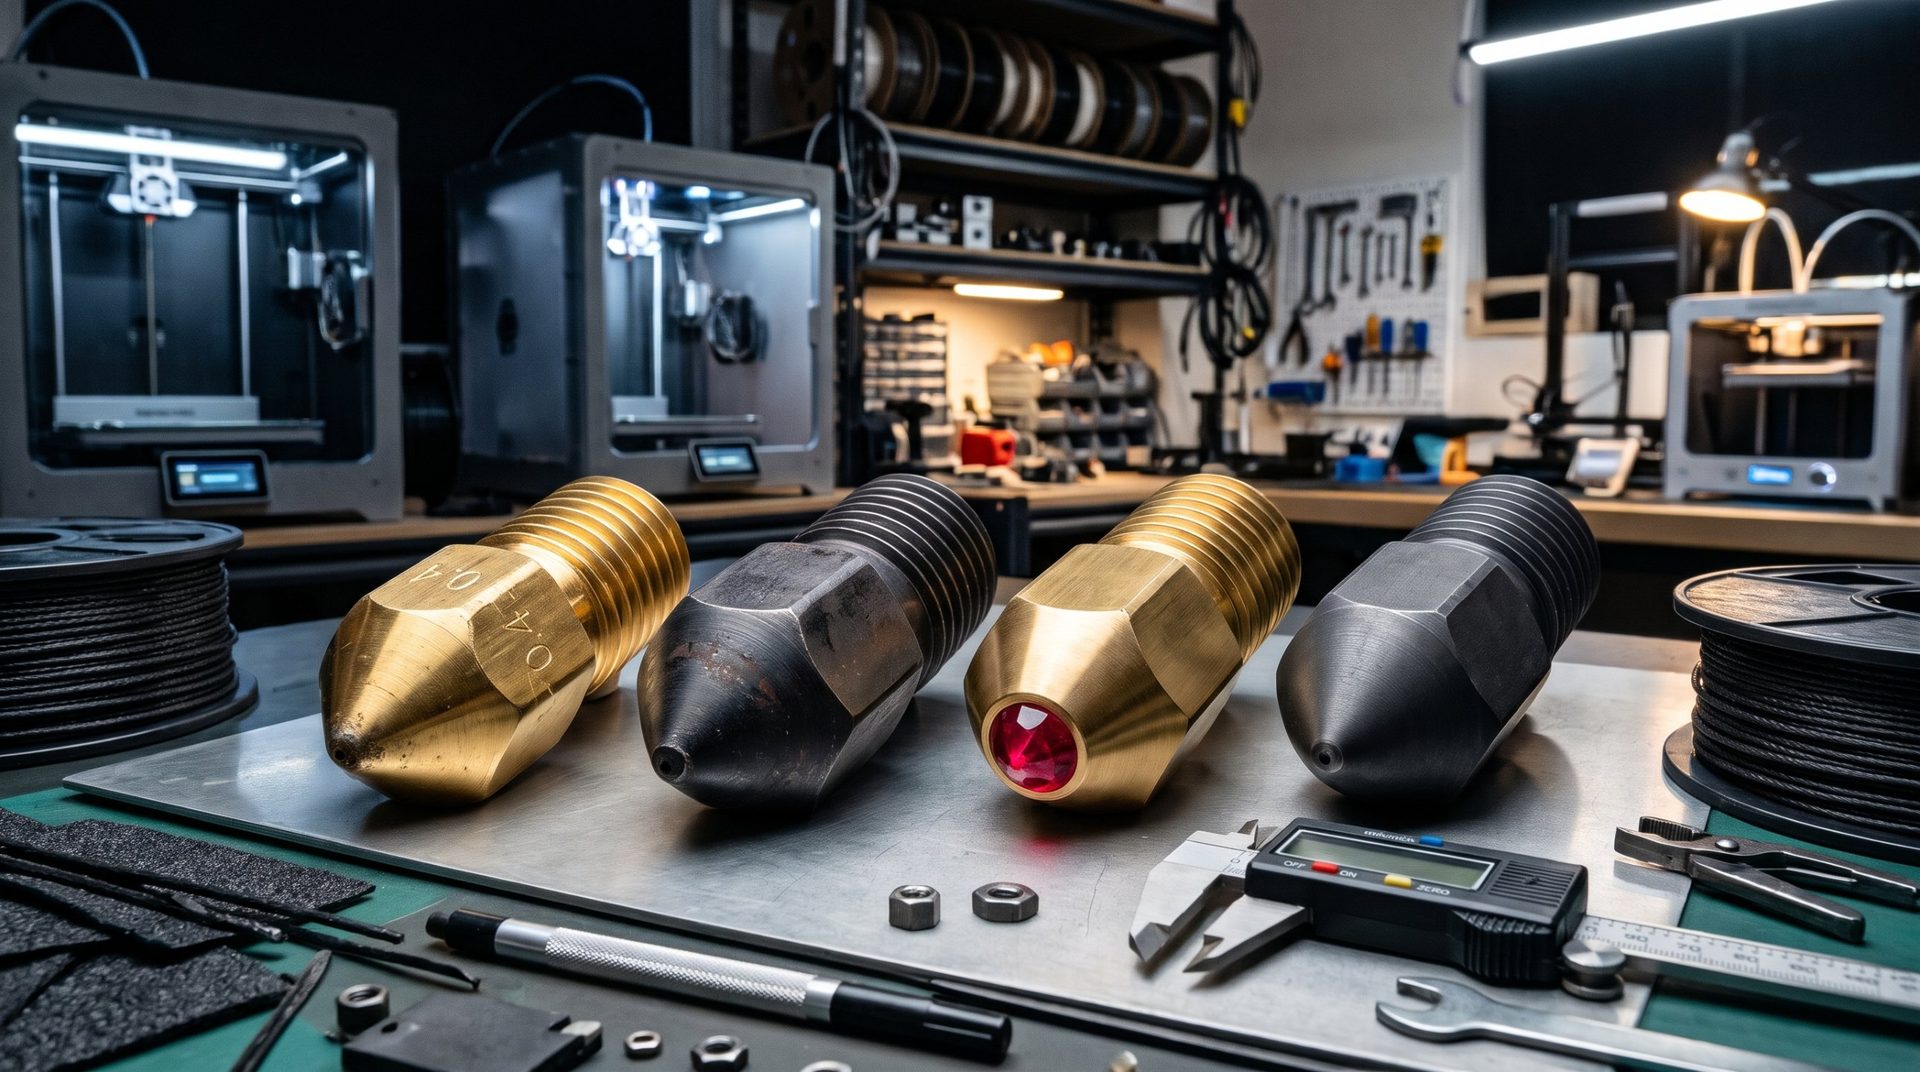
Le laiton règne sur l’impression 3D FDM depuis ses débuts, pour deux raisons : il coûte peu à usiner et il conduit très bien la chaleur. Mais l’essor des filaments techniques bouscule ce règne : filaments chargés en fibres de carbone (PETG-CF, PA-CF) ou de verre, poudres métalliques, pigments phosphorescents…
Ces charges agissent comme du papier de verre sous pression. Après quelques centaines de grammes seulement de filament abrasif, l’orifice d’une buse en laiton de 0,4 mm peut s’élargir nettement, sans que votre trancheur ne s’en aperçoive. Face à cette usure, plusieurs alternatives existent, chacune avec son compromis entre résistance et comportement thermique.
1. L’usure invisible : le piège du laiton
L’abrasion n’élargit pas seulement le trou de sortie. Elle use aussi le petit méplat qui l’entoure (tip flat), cette surface plane qui écrase et lisse le cordon de plastique. Les conséquences d’une buse usée :
- Des réglages faussés : le trancheur calcule une ligne de 0,42 mm, mais la buse dépose un cordon irrégulier plus large, d’où sur-extrusion et bavures.
- Une première couche dégradée : en s’usant, la pointe raccourcit et la distance entre la buse et le plateau change.
- Des parois fines arrachées : la sortie devenue rugueuse et évasée tire le fil au lieu de le déposer proprement.
Le signe qui ne trompe pas : des pièces qui se dégradent progressivement alors que vous n’avez rien changé à vos réglages.
2. Dureté et conduction de la chaleur : le grand compromis
Une buse résistante à l’usure pose un problème physique : plus le métal conduit mal la chaleur, plus il est difficile de fondre le filament rapidement sans monter la température.
| Buse | Dureté | Conduction de la chaleur (W/m·K) | Résistance à l’abrasion | En pratique |
|---|---|---|---|---|
| Laiton | Mohs ~3 | ~110 à 120 | Très faible | Excellente fusion, la référence pour le débit. |
| Acier trempé | Mohs ~7 à 8 | ~20 à 45 | Bonne (plusieurs kilos de composite) | Fusion moins efficace : souvent +10 à 15 °C et un débit maximal réduit. |
| Pointe rubis | Mohs ~9 (insert) | Corps en laiton | Excellente sur la pointe | Bon compromis thermique, mais insert fragile en cas de choc. |
| Carbure de tungstène | Mohs ~9 | ~85 à 90 (nuances courantes) | Quasi inusable en impression 3D | Presque aussi efficace que le laiton, avec une dureté d’outil de coupe. |
Valeurs indicatives, qui varient selon les alliages et les fabricants.
3. Les alternatives en détail
L’acier trempé : le choix économique
C’est la solution la plus répandue pour débuter avec les composites, et souvent la buse d’origine des imprimantes récentes. Son prix est accessible, mais il conduit mal la chaleur (environ deux à cinq fois moins que le laiton) :
- à grande vitesse, le cœur du filament n’a pas le temps de bien fondre ;
- à température égale, le débit maximal est souvent inférieur de 15 à 25 % à celui du laiton. On compense en montant de 10 à 15 °C.
La pointe rubis : la précision sertie
Elle associe un corps en laiton à une petite pierre de rubis synthétique sertie au bout. Elle garde ainsi la bonne conduction du laiton avec une sortie quasi inusable.
Ses limites : l’insert craint les chocs (collision avec le plateau, nettoyage brutal) et les variations de température brutales. Son prix reste élevé.
Le carbure de tungstène : le meilleur compromis
Matériau des outils d’usinage industriels, le carbure de tungstène est presque aussi dur que le diamant. Ses nuances courantes conduisent un peu moins bien la chaleur que le laiton, mais environ deux fois mieux que l’acier.
- En pratique, vos profils laiton fonctionnent avec peu ou pas d’augmentation de température.
- Il encaisse les filaments les plus abrasifs (carbone, verre, phosphorescents) et ne craint pas les brosses métalliques de nettoyage automatique.
- Attention aux imitations : certaines buses « tungstène » ne le sont qu’à la pointe, ou sont en simple acier au tungstène. Achetez chez un vendeur reconnu.
C’est l’investissement le plus durable pour un atelier qui imprime beaucoup de composites.
4. Les buses CHT : plus de débit
Pour augmenter le débit sans changer de matériau, les buses CHT divisent le flux de filament en trois canaux fins, ce qui multiplie la surface chauffée. Le filament fond plus vite, et les fabricants annoncent un gain de débit de l’ordre de 30 à 50 %.
- CHT en laiton : pour les filaments non chargés (PLA ou PETG rapides).
- CHT bimétal ou en acier trempé : elles associent un corps bon conducteur à une pointe résistante, pour imprimer vite des filaments chargés.
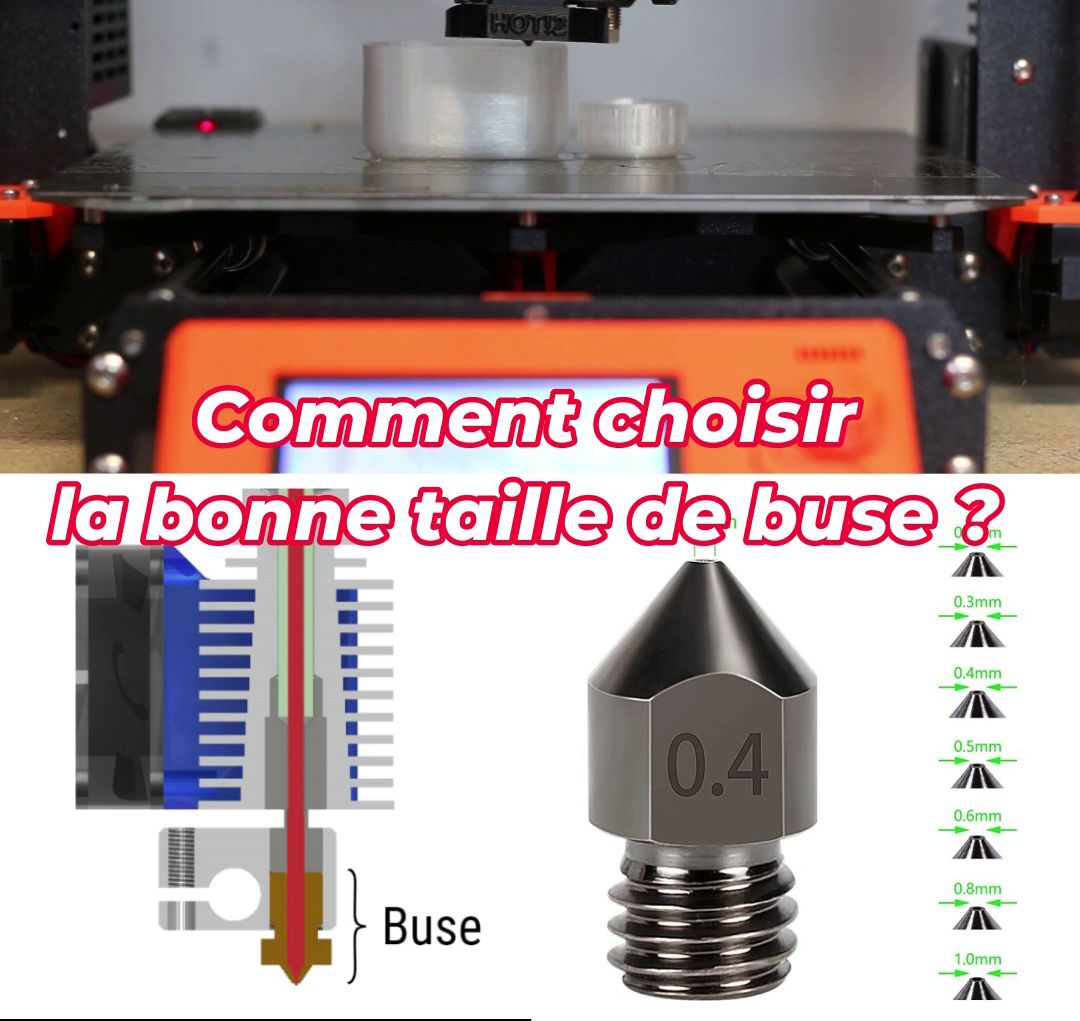
Pour aller plus loin sur la vitesse, lisez notre article sur l’impression 3D haute vitesse. Et pour le diamètre de buse, notre guide pour choisir la bonne taille de buse.
Quelle buse pour quel filament ?
- PLA, PETG, ABS, ASA, TPU classiques : le laiton suffit.
- Filaments carbone, verre, bois, métal, phosphorescents : acier trempé au minimum, carbure de tungstène pour un usage intensif. Voir notre dossier sur les filaments chargés en fibre de carbone.
- Contact alimentaire : une buse en inox, propre et dédiée, plutôt que le laiton qui peut contenir un peu de plomb.
Notre sélecteur compare 12 filaments. Dans le bloc « Mon imprimante », cochez « buse en laiton » : les filaments qui exigent une buse renforcée sont aussitôt signalés.
Commentaires