Impression 3D haute vitesse : pourquoi le filament est devenu le véritable goulet d’étranglement
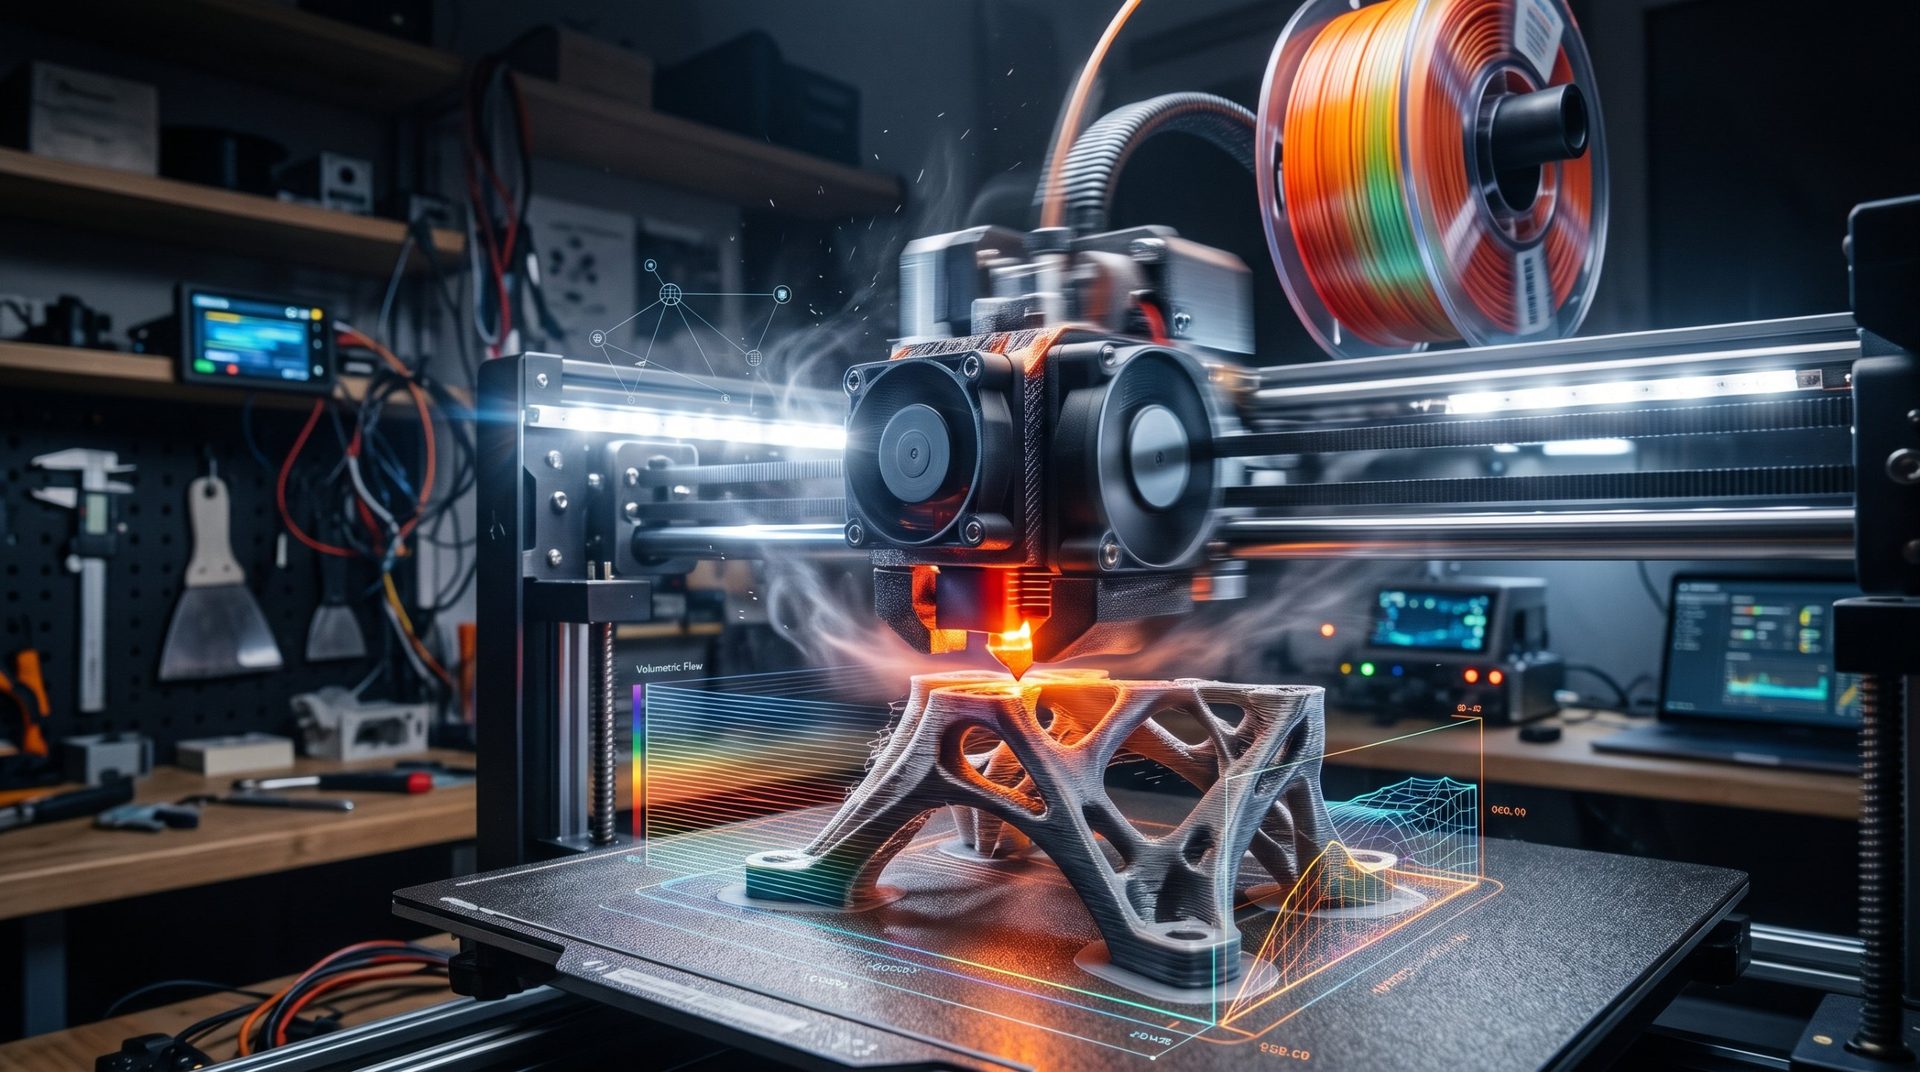
Avec l’avènement des cinématiques CoreXY modernes et des accélérations qui dépassent les 20 000 mm/s², le facteur limitant d’une impression 3D n’est plus la mécanique de la machine. Les têtes se déplacent à une vitesse fulgurante, mais un obstacle physique persiste : la capacité du plastique à fondre et à refroidir instantanément.
Imprimer à 300 ou 500 mm/s avec une bobine standard conduit souvent à des pièces fragiles, ternes et cassantes au moindre choc. Explications.
1. La barrière du débit volumique
Le paramètre clé d’une impression rapide n’est pas la vitesse linéaire en mm/s affichée à l’écran, mais le débit volumique maximal, exprimé en mm³/s :
Débit = largeur de ligne × hauteur de couche × vitesse
Avec une buse classique de 0,4 mm, un PLA standard plafonne généralement autour de 12 à 15 mm³/s. Dès que l’on dépasse 200 mm/s avec des couches de 0,2 mm, l’extrudeur demande plus de 16 mm³/s :
- le cœur du filament n’a pas le temps d’atteindre sa température de fusion avant d’être éjecté ;
- la pression monte dans la buse et la roue crantée commence à ronger le fil ;
- le débit réel chute, provoquant une sous-extrusion invisible à l’œil nu mais dévastatrice pour la cohésion interne de la pièce.
2. La perte invisible : l’adhérence entre les couches
C’est le piège numéro un de la haute vitesse : une pièce peut sembler parfaite tout en étant mécaniquement inutilisable.
Pour que deux couches fusionnent solidement, les chaînes de polymères doivent s’entremêler à chaud pendant une fraction de seconde. À très haute vitesse, la buse dépose une matière insuffisamment fluide, et la ventilation puissante refroidit aussitôt la couche pour figer les détails. Résultat : la liaison est incomplète, et la pièce se délamine au premier effort, en se fendant comme du bois sec le long des couches.
3. Les filaments « High-Speed » : marketing ou vraie chimie ?
Pour surmonter ce mur thermique, les fabricants ont développé des formulations spécifiques (gammes Hyper, High-Flow, HS…) :
- Viscosité réduite : des chaînes de polymères légèrement plus courtes abaissent la viscosité de la matière fondue, sans trop dégrader sa résistance finale.
- Additifs fluidifiants : le filament fond avec moins d’énergie et s’écoule plus librement, ce qui porte le débit à 25 voire 30 mm³/s et plus.
- Transition thermique accélérée : ces matières se liquéfient plus vite dans la zone de chauffe et se resolidifient plus vite sous le flux d’air, ce qui limite l’affaissement des ponts et des porte-à-faux.
4. Les réglages indispensables pour imprimer vite et solide
- Augmenter la température de buse : 10 à 15 °C de plus que les réglages standards compensent en partie le temps de chauffe plus court.
- Limiter le débit maximal dans le trancheur : fixez une limite de débit volumique dans OrcaSlicer, PrusaSlicer ou Bambu Studio, selon les capacités réelles de votre hotend, plutôt que de laisser la vitesse libre.
- Passer à une buse haut débit : les buses de type CHT, à canaux internes, divisent le filament pour augmenter fortement la surface de contact thermique, et les blocs à zone de fusion allongée font de même. Elles débloquent des débits élevés même avec des matières classiques.
Pour aller plus loin sur les limites des machines : quelle vitesse maximale attendre de son imprimante.
Choisir le filament adapté à votre cadence
Imprimer vite ne sert à rien si la pièce casse à l’usage. Que votre priorité soit le prototypage express, la rigidité ou la résistance aux chocs, la matière reste déterminante. Cochez vos contraintes : notre sélecteur compare 11 filaments et identifie la bobine idéale.
À lire aussi
 Filaments « High-Speed » : simple argument marketing ou véritable révolution thermique ?
 Quelle vitesse maximale que l'on peut attendre en impression 3D ?
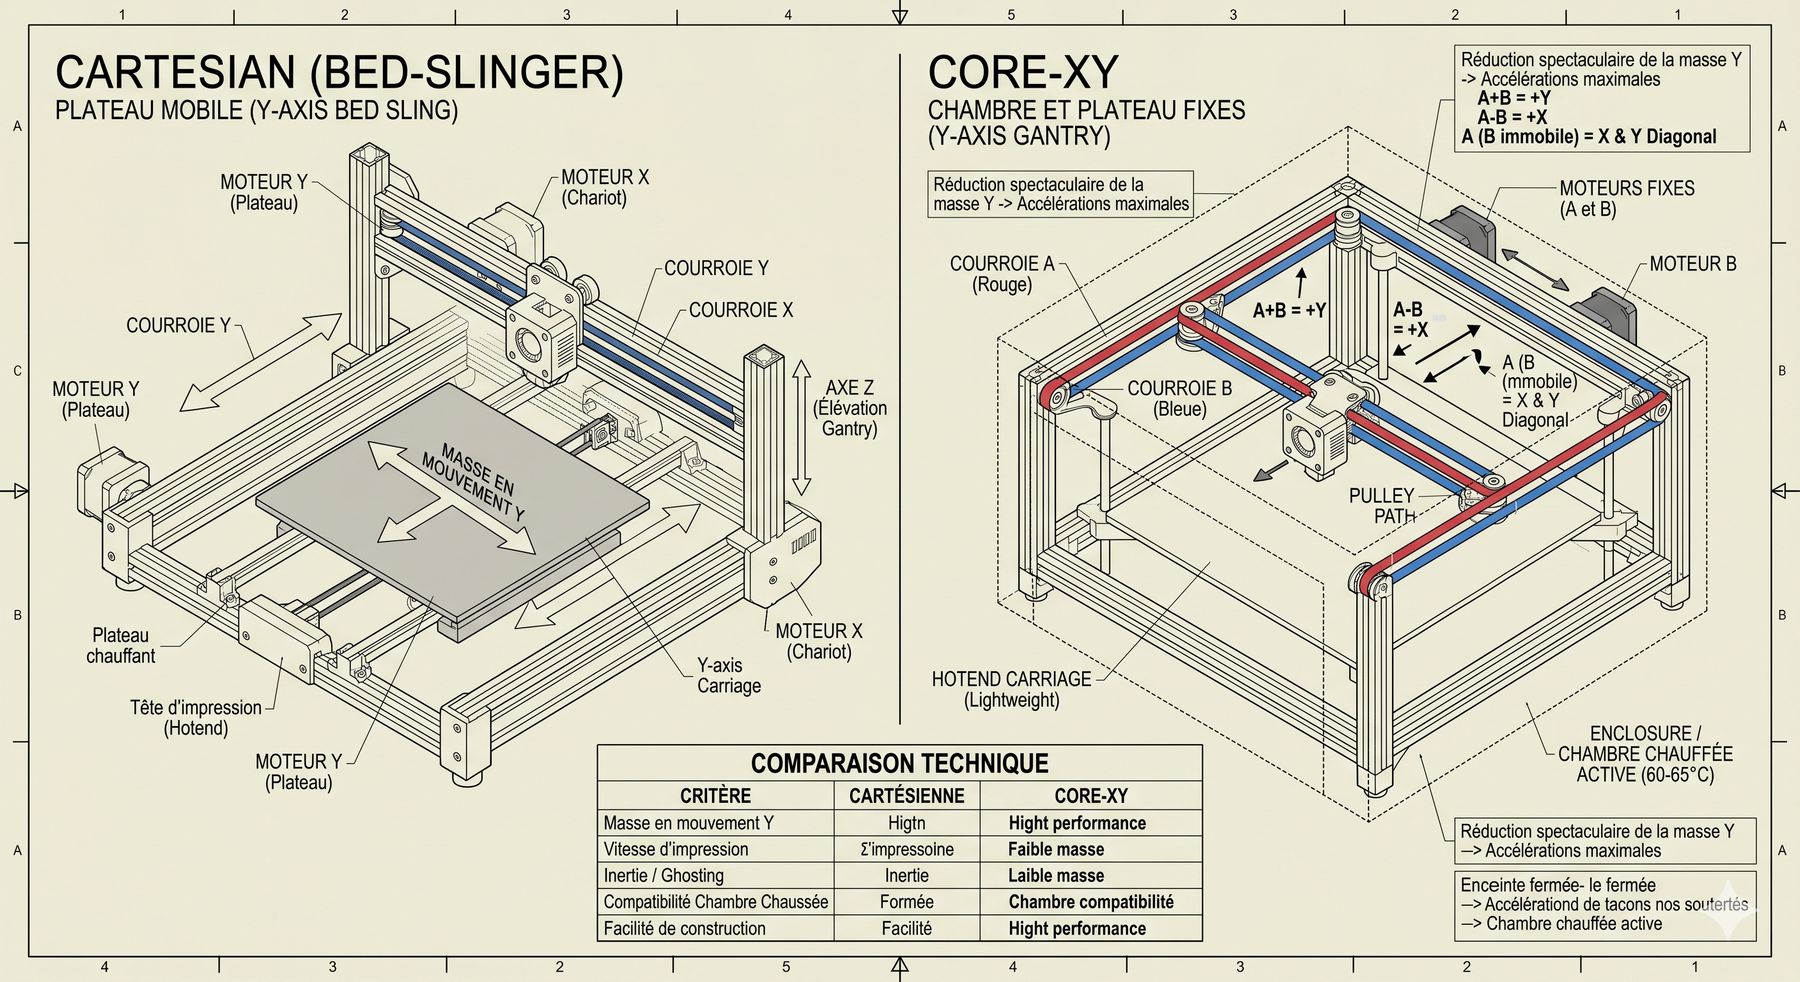 L'impression 3D en pleine mutation : Comment l’architecture CoreXY est devenue le nouveau standard
 Klipper : L'arme secrète des imprimantes 3D ultra-rapides et précises
Commentaires