Étalonner vos ajustements mécaniques : le guide du cube de tolérances 50 mm et sa clé de test
Charnière, axe qui tourne, tiroir qui coulisse, emboîtement serré : dès qu’un objet imprimé en 3D doit s’assembler, la matière vient compliquer les choses. Entre le retrait du plastique, la largeur du cordon et les cercles qui rétrécissent, un trou de 6,00 mm n’accueille jamais un axe de 6,00 mm sans prévoir un peu de jeu.
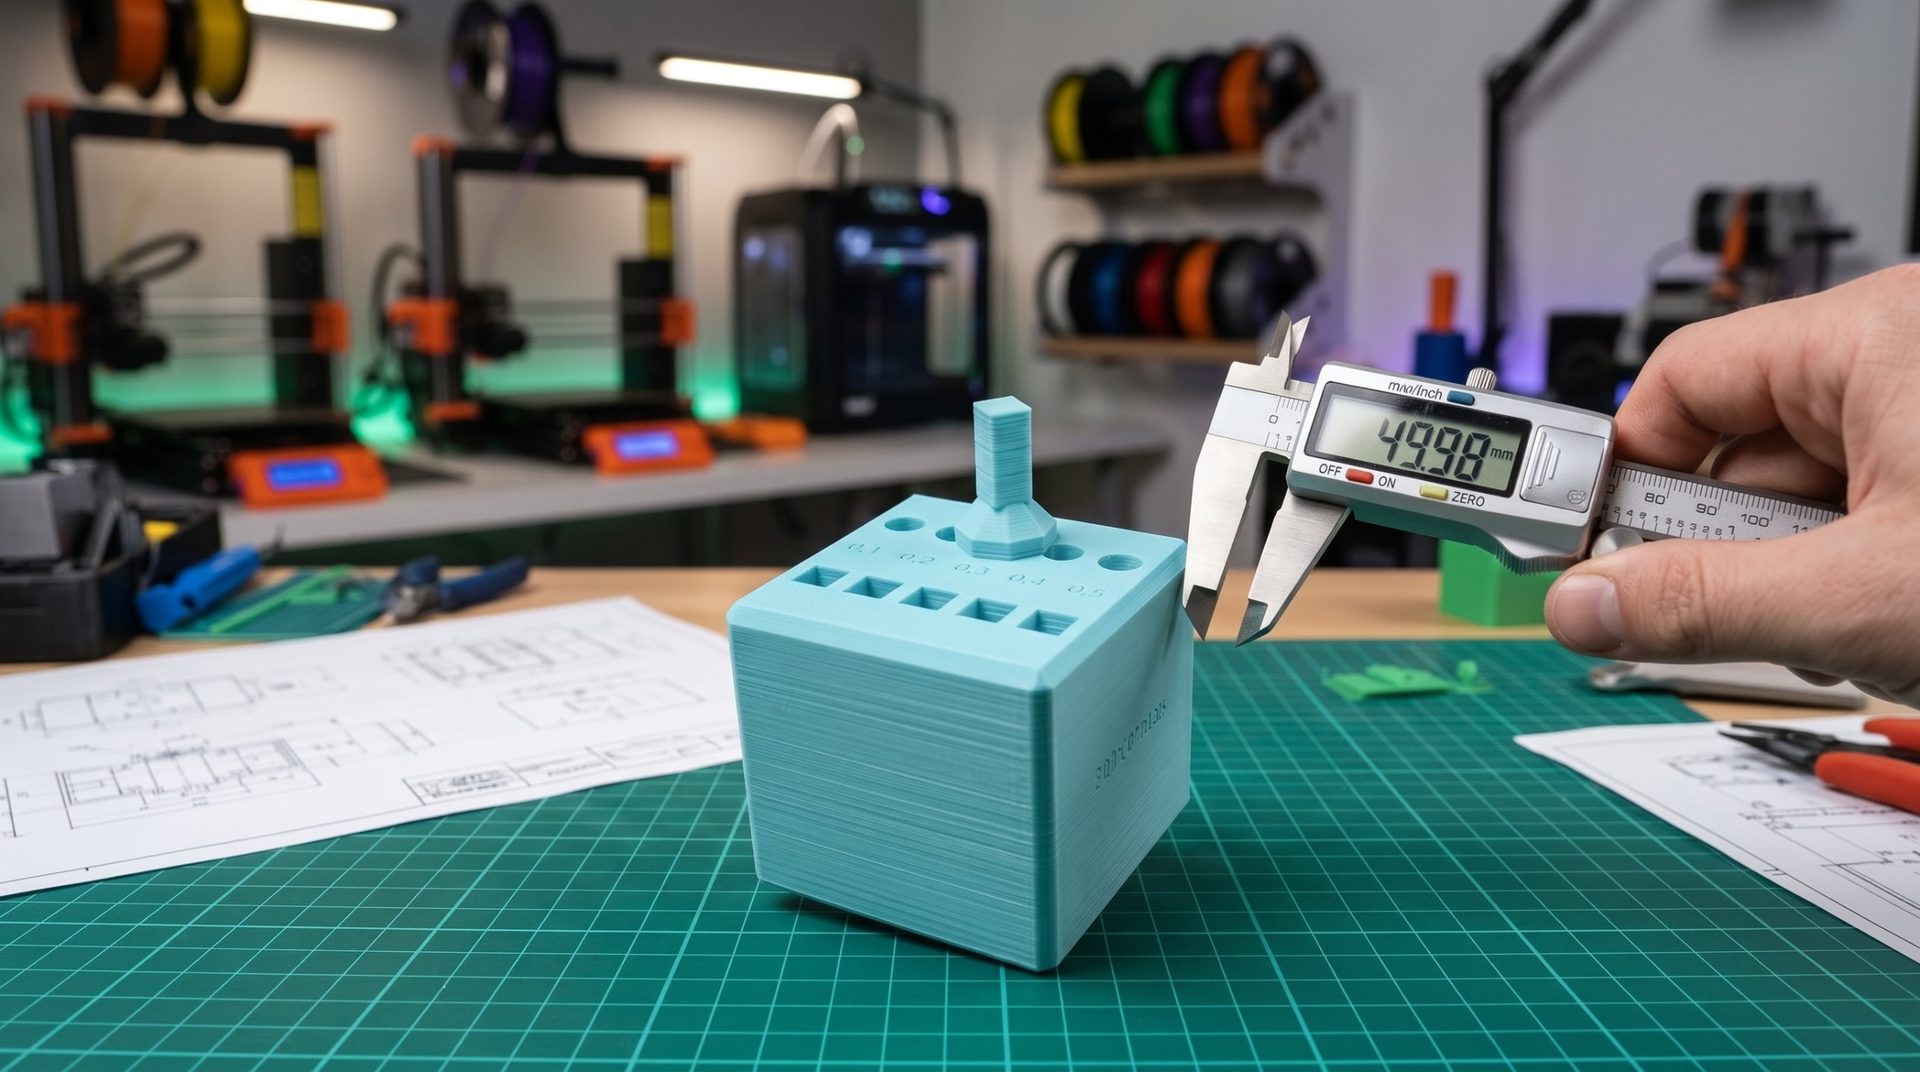
Pour en finir avec les approximations, nous avons conçu un banc d’essai simple : le cube de tolérances 50 mm et sa clé de test, gratuits, qui s’impriment sans aucun support. En une impression, vous savez quel jeu dessiner dans vos modèles.
1. Le cube et sa clé
Le système teste à la fois les formes carrées et les formes rondes, qui ne réagissent pas de la même façon.
Le cube (50 × 50 × 50 mm)
- Sur le dessus : deux rangées de 5 trous qui traversent le cube de haut en bas, 5 ronds et 5 carrés.
- Le jeu va de 0,1 à 0,5 mm, par pas de 0,1 mm. Chaque valeur est gravée entre les deux rangées.
- Les repères : « TOLÉRANCES » est gravé en façade et « JEU mm » sur le côté.
La clé de test (37 mm de haut)
- en bas, une tige carrée de 6 × 6 mm ;
- au milieu, une collerette pour la prise en main, qui sert aussi de butée ;
- en haut, une tige ronde de 6 mm de diamètre.
2. Bien l’imprimer, sans support
- Le cube se pose à plat sur sa base. Les trous sont verticaux et traversent toute la pièce.
- La clé s’imprime debout, tige carrée sur le plateau et tige ronde vers le haut. Ainsi, la tige ronde est tracée en cercles complets, exactement comme les trous du cube : la comparaison est juste.
- Les surplombs : seul le haut des lettres gravées sur les côtés est « dans le vide », sur 0,6 mm. N’importe quelle buse de 0,4 mm s’en charge sans problème.
- Les réglages : 3 parois, remplissage gyroïde à 15 %, et surtout aucune compensation des trous pour ce premier essai. Vous mesurez ainsi la précision réelle de votre imprimante.
Imprimez avec le filament que vous utiliserez pour vos pièces : un PETG ou un ABS ne donnera pas les mêmes résultats qu’un PLA.
3. Le test : trouver le bon jeu
Attendez que les deux pièces soient bien refroidies, puis :
- Test rond : glissez la tige ronde dans la rangée de trous ronds, du jeu le plus large (0,5 mm) au plus serré (0,1 mm). Notez le plus petit trou dans lequel elle entre sans forcer.
- Test carré : retournez la clé et faites de même avec la tige carrée dans la rangée de trous carrés.
- Mesurez la clé au pied à coulisse : la tige ronde doit faire environ 6,00 mm.
Comment lire le résultat
- La clé tourne librement : c’est un ajustement libre, pour les axes qui tournent sans roulement ou les mécanismes imprimés déjà assemblés (print-in-place). Le plus souvent vers 0,4 à 0,5 mm.
- La clé glisse sans forcer et sans flotter : c’est un ajustement glissant, idéal pour les tiroirs, glissières et couvercles amovibles. Souvent vers 0,2 à 0,3 mm.
- Il faut appuyer fort : c’est un ajustement serré, qui tient sans colle. Souvent vers 0,1 mm.
Ces valeurs varient selon l’imprimante, la buse et le filament : c’est justement ce que le cube permet de mesurer chez vous.
Ce que vous remarquerez souvent : la tige carrée entre dès 0,2 mm, alors que la tige ronde bloque jusqu’à 0,3 mm. C’est normal : les petits cercles sortent toujours un peu plus petits que les formes droites. Nous l’expliquons dans notre article sur les tolérances dimensionnelles.
4. Calculez vos réglages
Entrez vos résultats : le calculateur vous indique le jeu à dessiner dans vos modèles et la correction à saisir dans votre trancheur.
🔑 Calculateur de jeu
1. Vos résultats avec le cube
2. Ce que vous voulez obtenir
Valeurs de départ : vérifiez-les sur une petite pièce test avant d’imprimer un grand assemblage.
Le bon filament pour vos mécanismes
Pour des pièces qui frottent ou tournent, la matière compte autant que le jeu : certains filaments glissent mieux et s’usent moins. Pour mesurer aussi le retrait de votre filament, utilisez notre pyramide de calibration. Et pour choisir la matière, notre sélecteur compare 12 filaments, avec un critère « friction ».
À lire aussi
 Tolérances dimensionnelles en impression 3D : pourquoi votre pièce n’a jamais la bonne taille
 Test de tolérance en impression 3D : Mesurer la précision de votre imprimante 3D
 Le Print-in-Place : la magie de l'impression 3D sans assemblage
 Inserts filetés : la solution pour des assemblages solides en impression 3D
Commentaires