Tolérances dimensionnelles en impression 3D : pourquoi votre pièce n’a jamais la bonne taille
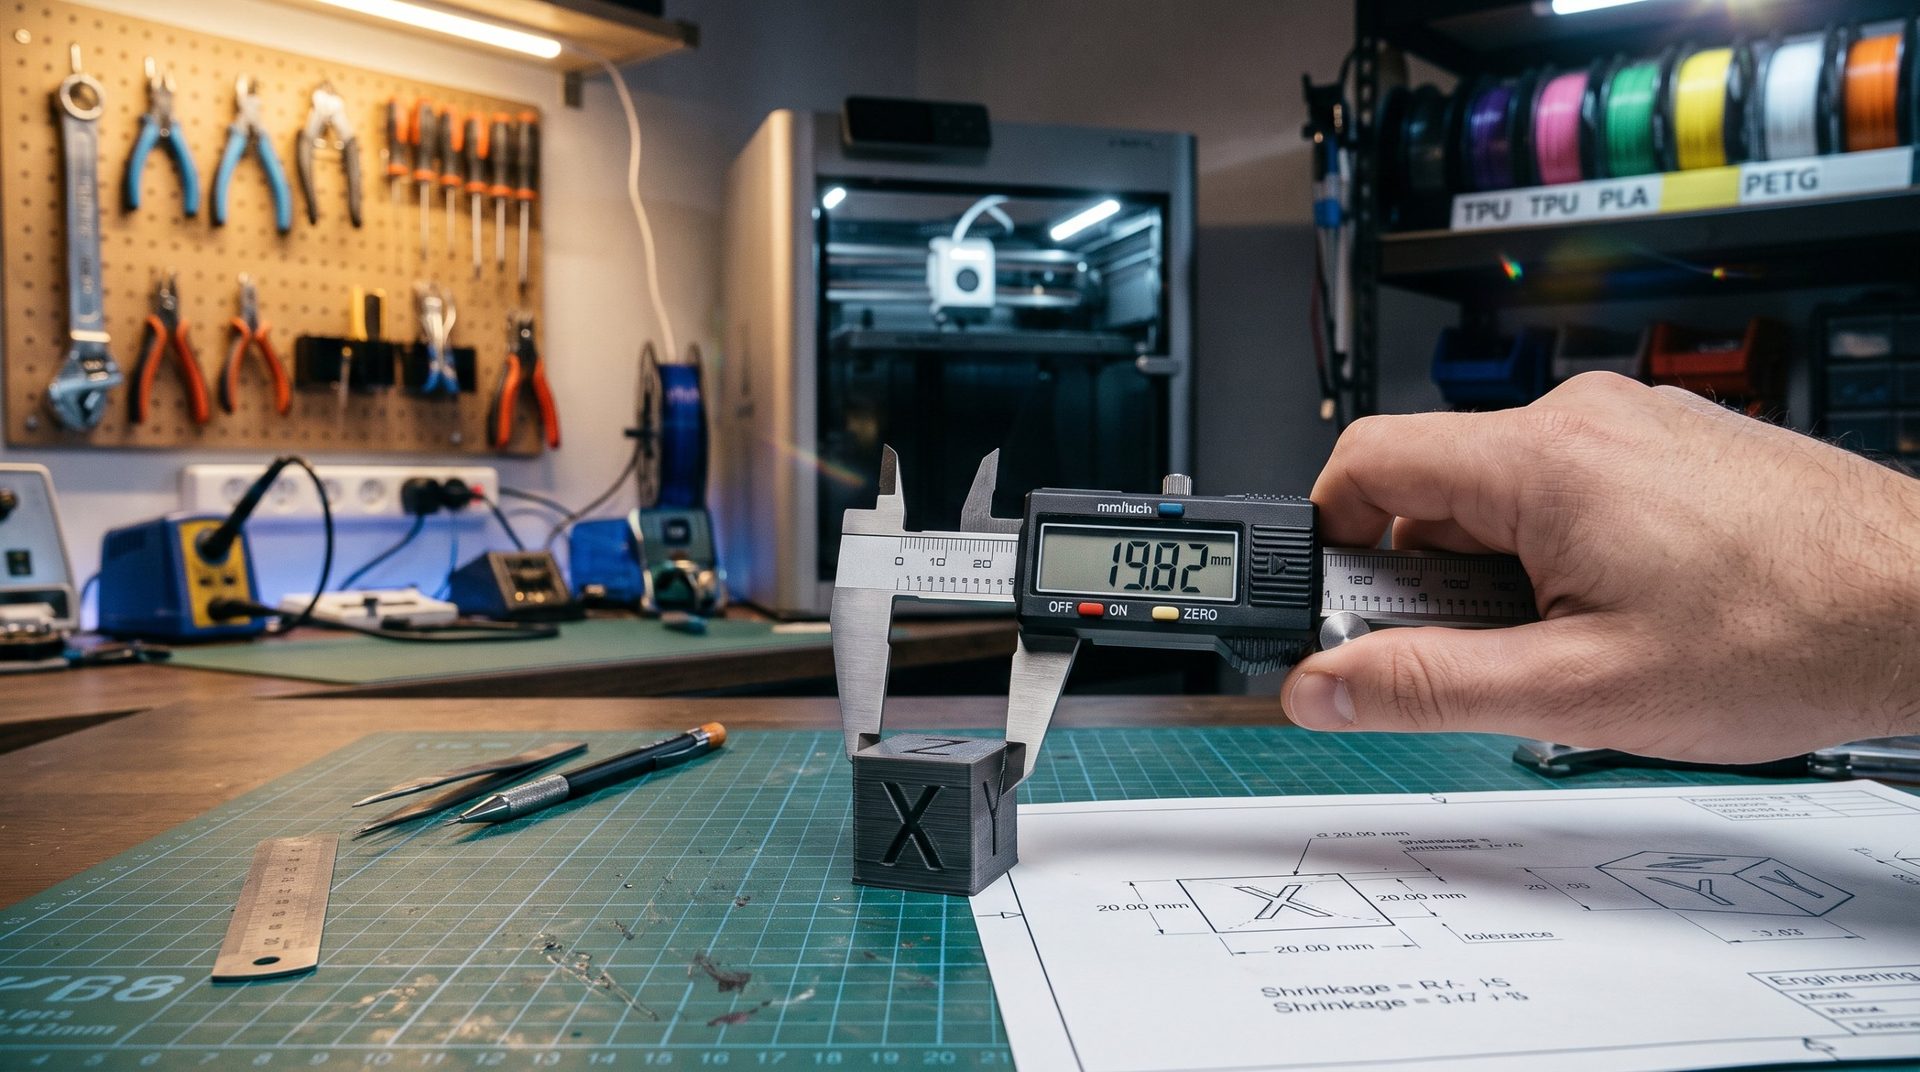
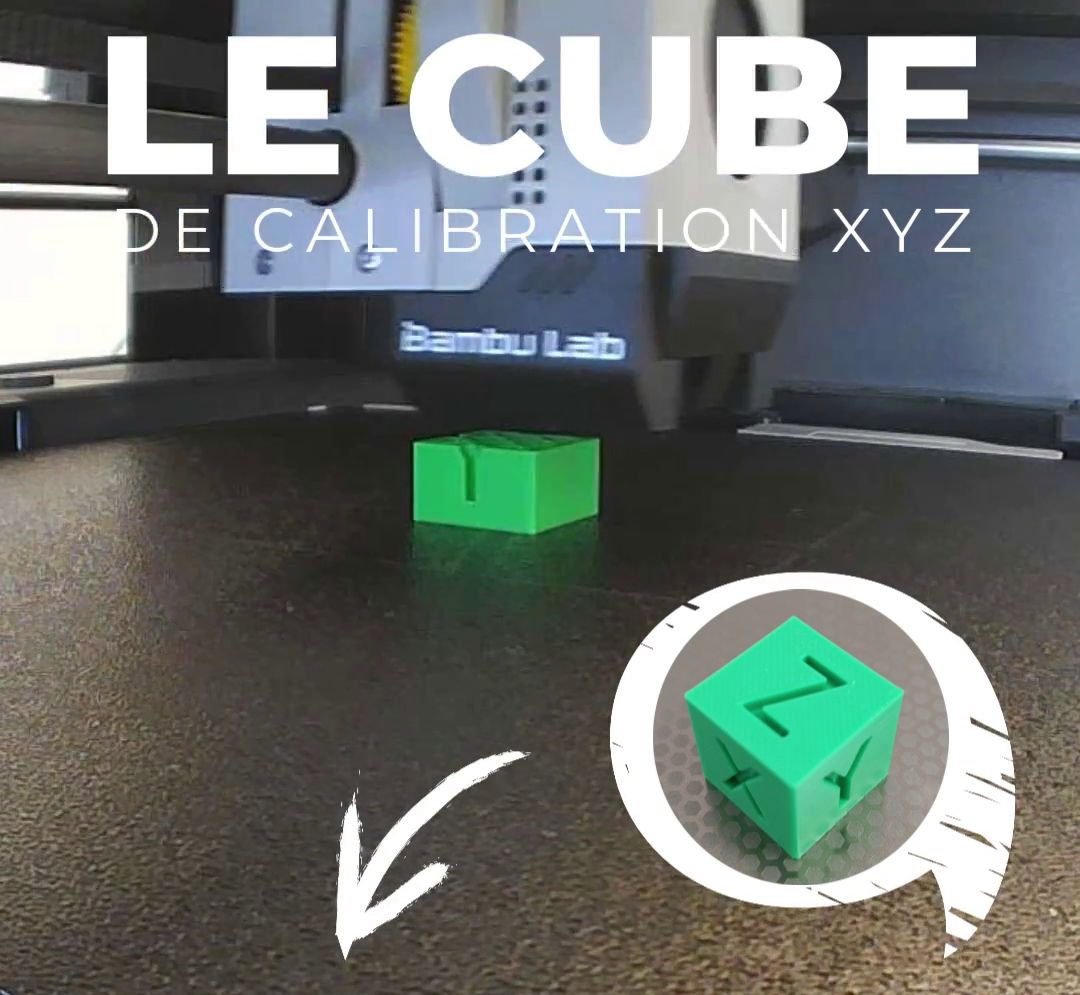
Vous modélisez un cube de calibration parfait de 20,00 mm dans Fusion 360 ou FreeCAD. Une fois imprimé et refroidi, vous le mesurez au pied à coulisse : 19,84 mm en X, 19,82 mm en Y et 20,02 mm en Z.
Pour un objet déco, quelques dixièmes de millimètre passent inaperçus. Mais pour un assemblage mécanique, le logement d’un roulement 608 ou un emboîtement serré, c’est l’échec assuré : la pièce est trop étroite et l’axe refuse d’entrer.
Le premier réflexe est souvent d’accuser les moteurs ou de modifier les pas par millimètre (steps/mm) de l’imprimante. C’est généralement une erreur : une machine récente est calibrée en usine avec une très bonne précision. Le problème vient le plus souvent du comportement du plastique lui-même. Et pour corriger vos pièces, notre calculateur de tolérances est intégré à cet article.
1. Le retrait : le plastique rétrécit en refroidissant
Le plastique sort de la buse à plus de 200 °C et finit à la température de la pièce, autour de 20 °C. En refroidissant, il se contracte, et la pièce perd un peu de volume. Ce retrait n’est pas le même partout.
A. Chaque matière a son retrait
Ordres de grandeur en impression FDM, qui varient selon les marques et les réglages :
- PLA : très faible, environ 0,2 à 0,5 % ;
- PETG : modéré, environ 0,3 à 0,8 % ;
- ABS / ASA : plus fort, environ 0,7 à 1,5 %, d’où leur tendance au décollement dans les coins (warping) ;
- Nylon (PA) : élevé, souvent plus de 1,5 %. Les versions chargées en fibres (CF, GF) rétrécissent nettement moins.
B. Plus de retrait en largeur qu’en hauteur
Le retrait se voit surtout dans le plan horizontal (X et Y) :
- En X et Y, le cordon est étiré le long de sa trajectoire. En refroidissant, il tire la matière dans le sens de la longueur.
- En Z, la hauteur de chaque couche est imposée par la position de la buse, et le plastique chaud se tasse. L’écart vertical reste donc généralement faible.
2. Le piège des trous : toujours trop petits
Les trous rétrécissent davantage que les contours extérieurs, pour deux raisons :
- Les cercles deviennent des polygones : un fichier STL découpe chaque cercle en petits segments droits, qui passent à l’intérieur du cercle réel. Le diamètre utile diminue.
- Le cordon « coupe » les courbes : dans un petit cercle, le plastique encore mou a tendance à se tendre vers le centre, ce qui décale la paroi vers l’intérieur.
Résultat : un trou dessiné à 8,00 mm pour une vis M8 sort fréquemment autour de 7,75 mm.
3. La méthode d’étalonnage au pied à coulisse
Pour corriger sans retoucher tous vos modèles, il faut séparer deux types d’erreur :
- l’erreur proportionnelle, due au retrait : elle grandit avec la taille de la pièce ;
- l’erreur constante, due à la largeur du cordon déposé : elle reste la même quelle que soit la taille.
Étape 1 : imprimez un gabarit à deux mesures. Un simple cube de 20 mm ne suffit pas. Utilisez un modèle avec deux longueurs sur le même axe (par exemple 20 mm et 100 mm) et un trou de test. Vous en trouverez sur MakerWorld (cherchez « calibration XY » ou « shrinkage »).
Étape 2 : mesurez et comparez. Si l’erreur grandit avec la taille (par exemple −0,15 mm sur 20 mm et −0,75 mm sur 100 mm), c’est du retrait : il se corrige par un pourcentage. Si l’écart est le même sur les deux longueurs, c’est une erreur constante : elle se corrige en millimètres.
4. Les réglages à utiliser dans votre trancheur
- La compensation du retrait : dans les réglages du filament (et non de l’imprimante). Dans OrcaSlicer, on indique la taille obtenue en pourcentage : 98,5 % si une cote de 20 mm sort à 19,70 mm. Dans les versions récentes de PrusaSlicer, on indique le retrait lui-même : 1,5 %. Le trancheur agrandit alors la pièce en X et Y, sans toucher au débit. À défaut, mettez l’objet à l’échelle (101,5 % ici) en X et Y.
- La compensation X-Y des trous (OrcaSlicer, Bambu Studio) : une valeur positive agrandit uniquement les trous, sans toucher aux contours extérieurs. Elle s’indique en millimètres, de l’ordre de +0,05 à +0,15 mm.
- La compensation X-Y des contours : elle décale toutes les faces extérieures d’une même valeur, positive ou négative. Idéale pour corriger une erreur constante et ajuster un emboîtement glissant.
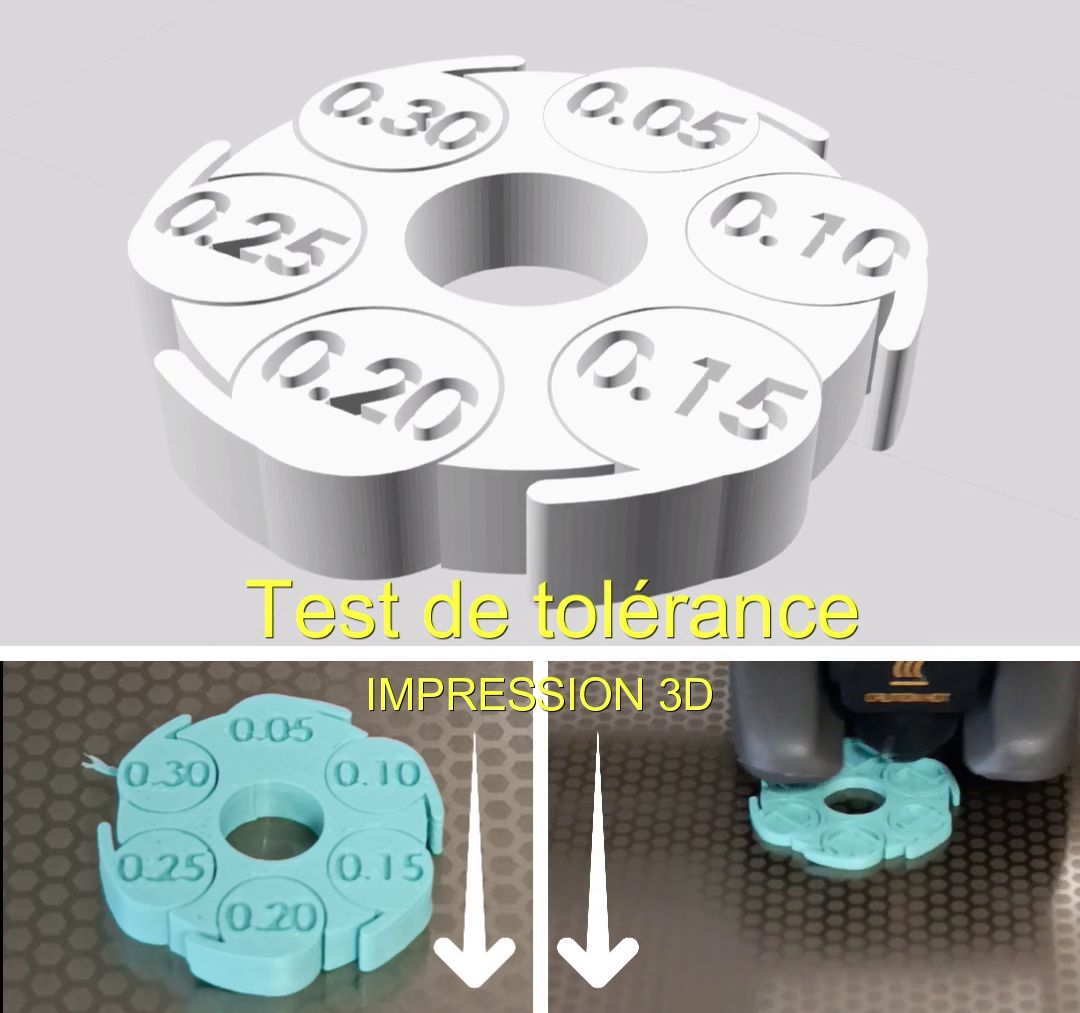
Corrigez un seul réglage à la fois, puis réimprimez le gabarit pour vérifier. Pour tester vos jeux d’assemblage, voir aussi notre test de tolérance.
Calculez vos corrections
Entrez vos cotes théoriques et vos mesures : le calculateur vous donne les valeurs à saisir dans votre trancheur.
📐 Calculateur de tolérances
1. Mesurez une pièce (par exemple un cube de calibration)
2. Mesurez un trou (facultatif)
3. Votre logiciel
Valeurs de départ : réimprimez votre pièce de test pour vérifier, et corrigez un seul réglage à la fois.
Choisir une matière stable
Pour des pièces précises, la matière compte autant que les réglages : le PLA et les filaments chargés en fibres bougent peu, l’ABS et le nylon beaucoup plus. Notre sélecteur compare 12 filaments selon vos besoins.
Commentaires