Matériaux techniques : le carbone et les polymères haute température se banalisent
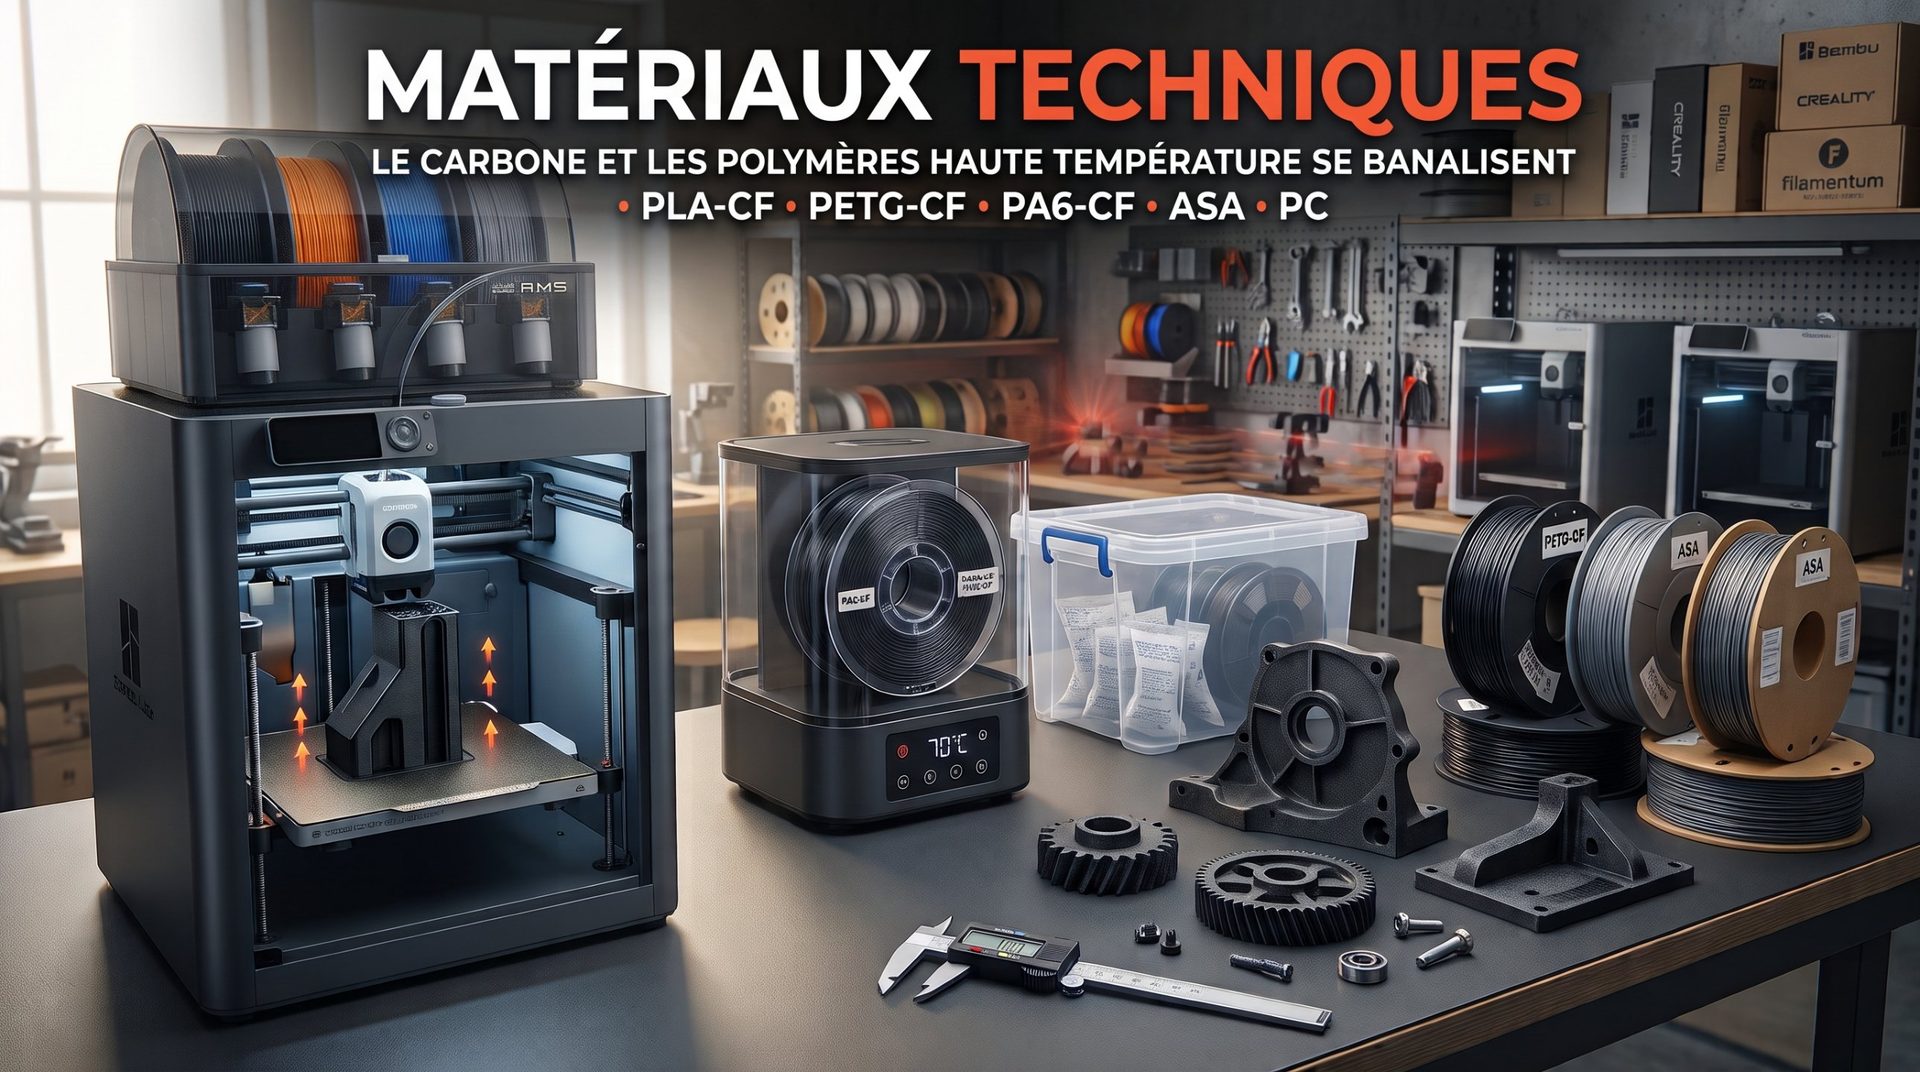
L’impression 3D FDM perd définitivement son image de technologie réservée au prototypage et aux bibelots. Le PLA standard a longtemps régné sur les plateaux grâce à sa facilité d’impression, mais les makers et les ateliers ont aujourd’hui des besoins plus exigeants : pièces mécaniques sous contrainte, pièces auto exposées à la chaleur, fixations rigides pour l’outillage…
Ce changement s’explique par un saut technologique : les imprimantes grand public arrivent désormais souvent avec une buse durcie de série (acier trempé, parfois carbure de tungstène en option) et une enceinte fermée, voire chauffée. Résultat : deux familles de matériaux autrefois réservées à l’industrie deviennent courantes à l’atelier.
1. Les filaments chargés en fibre de carbone (CF) : rigidité et finition mate
Les filaments enrichis en fibres de carbone courtes (PLA-CF, PETG-CF, PA6-CF) sont devenus la référence pour les pièces techniques.
- Des couches presque invisibles : les fibres diffusent la lumière et donnent un rendu mat et soyeux qui atténue fortement les lignes de couches.
- Plus rigide et plus stable : les fibres limitent le retrait du plastique au refroidissement. Les pièces se déforment moins et le décollement (warping) est plus facile à maîtriser qu’avec la version sans fibre.
- Le cas du PA6-CF (Nylon carbone) : il associe la résistance aux chocs du Nylon à la rigidité du carbone. C’est le matériau idéal pour les engrenages, les fixations proches d’un moteur, les pièces de drone ou de robotique.
Point de vigilance : ces filaments sont très abrasifs. Une buse en laiton s’use très vite et l’impression se dégrade. Une buse en acier trempé ou en carbure de tungstène est indispensable, et des roues d’entraînement renforcées sont vivement conseillées. Pour bien choisir, lisez notre comparatif laiton, acier trempé, rubis ou carbure de tungstène.
2. Les plastiques techniques haute température : ASA, polycarbonate et Nylon
Imprimer des pièces qui résistent à plus de 80 à 100 °C ou aux UV n’est plus un parcours du combattant.
- L’ASA : le digne successeur de l’ABS. Il offre une résistance mécanique et thermique comparable, avec en plus une excellente tenue aux UV et aux intempéries. C’est la référence pour les pièces d’extérieur : supports moto, accessoires de jardin, pièces de drone.
- Le polycarbonate (PC) : le champion des chocs et de la chaleur, avec une tenue au-delà de 110 °C. Il demande une buse à 270-300 °C et un plateau à 100-115 °C.
- Le Nylon (PA) : très résistant à l’usure et aux frottements, idéal pour les pièces mobiles, mais très sensible à l’humidité.
La fin des caissons bricolés
Il y a quelques années, imprimer de l’ABS ou de l’ASA obligeait à enfermer sa machine dans une tente ou un caisson fait maison pour éviter les décollements et les fissures entre les couches. Aujourd’hui, les imprimantes fermées sont accessibles dès quelques centaines d’euros. Leur enceinte reste tiède pendant l’impression (souvent autour de 40 à 50 °C), et certains modèles chauffent même activement leur chambre pour les matériaux les plus exigeants. Ouverte ou fermée ? Notre article imprimante 3D ouverte ou fermée vous aide à choisir.
Comparatif rapide : quel matériau pour quel usage ?
| Matériau | Buse | Plateau | Enceinte fermée | Atout principal | Usage typique |
|---|---|---|---|---|---|
| PLA-CF | 210 – 230 °C | 50 – 60 °C | Non nécessaire | Rigidité, aspect mat | Boîtiers design, gabarits légers |
| PETG-CF | 240 – 260 °C | 70 – 80 °C | Conseillée | Rigidité et résistance chimique | Pièces mécaniques courantes, outillage |
| ASA | 250 – 270 °C | 90 – 105 °C | Indispensable | Tenue aux UV et aux intempéries | Pièces auto et moto extérieures, drones |
| PA6-CF | 280 – 300 °C | 80 – 100 °C | Indispensable | Très grande résistance, absorbe les chocs | Engrenages, pièces structurelles, robotique |
| PC | 270 – 300 °C | 100 – 115 °C | Indispensable | Résistance à la chaleur et aux chocs | Raccords chauds, carters de protection |
Ces valeurs sont des points de départ : suivez toujours les indications du fabricant de la bobine. Pour comparer ces matières selon vos besoins, et écarter celles qui ne conviennent pas à votre imprimante (ouverte, buse en laiton…), utilisez notre sélecteur :
Ouvrir le sélecteur de filament
La règle d’or : maîtriser l’humidité
Ces plastiques techniques imposent une vraie discipline à l’atelier : le séchage. Le Nylon et le polycarbonate sont très hygroscopiques et absorbent l’humidité de l’air en quelques heures. Le PETG y est aussi sensible, dans une moindre mesure.
Un filament humide se reconnaît vite : bulles et crépitements à la sortie de la buse, fils entre les pièces, surface rugueuse et pièces nettement moins solides.
Un sécheur de filament capable de monter autour de 70 °C (pour le Nylon et le PC) et des boîtes étanches avec sachets déshydratants font désormais partie de l’équipement de base du maker « technique ». Tous nos conseils sont dans notre guide : faut-il sécher son filament ?


Commentaires