Lissage chimique en impression 3D : comment obtenir un aspect injecté sans s’intoxiquer ?
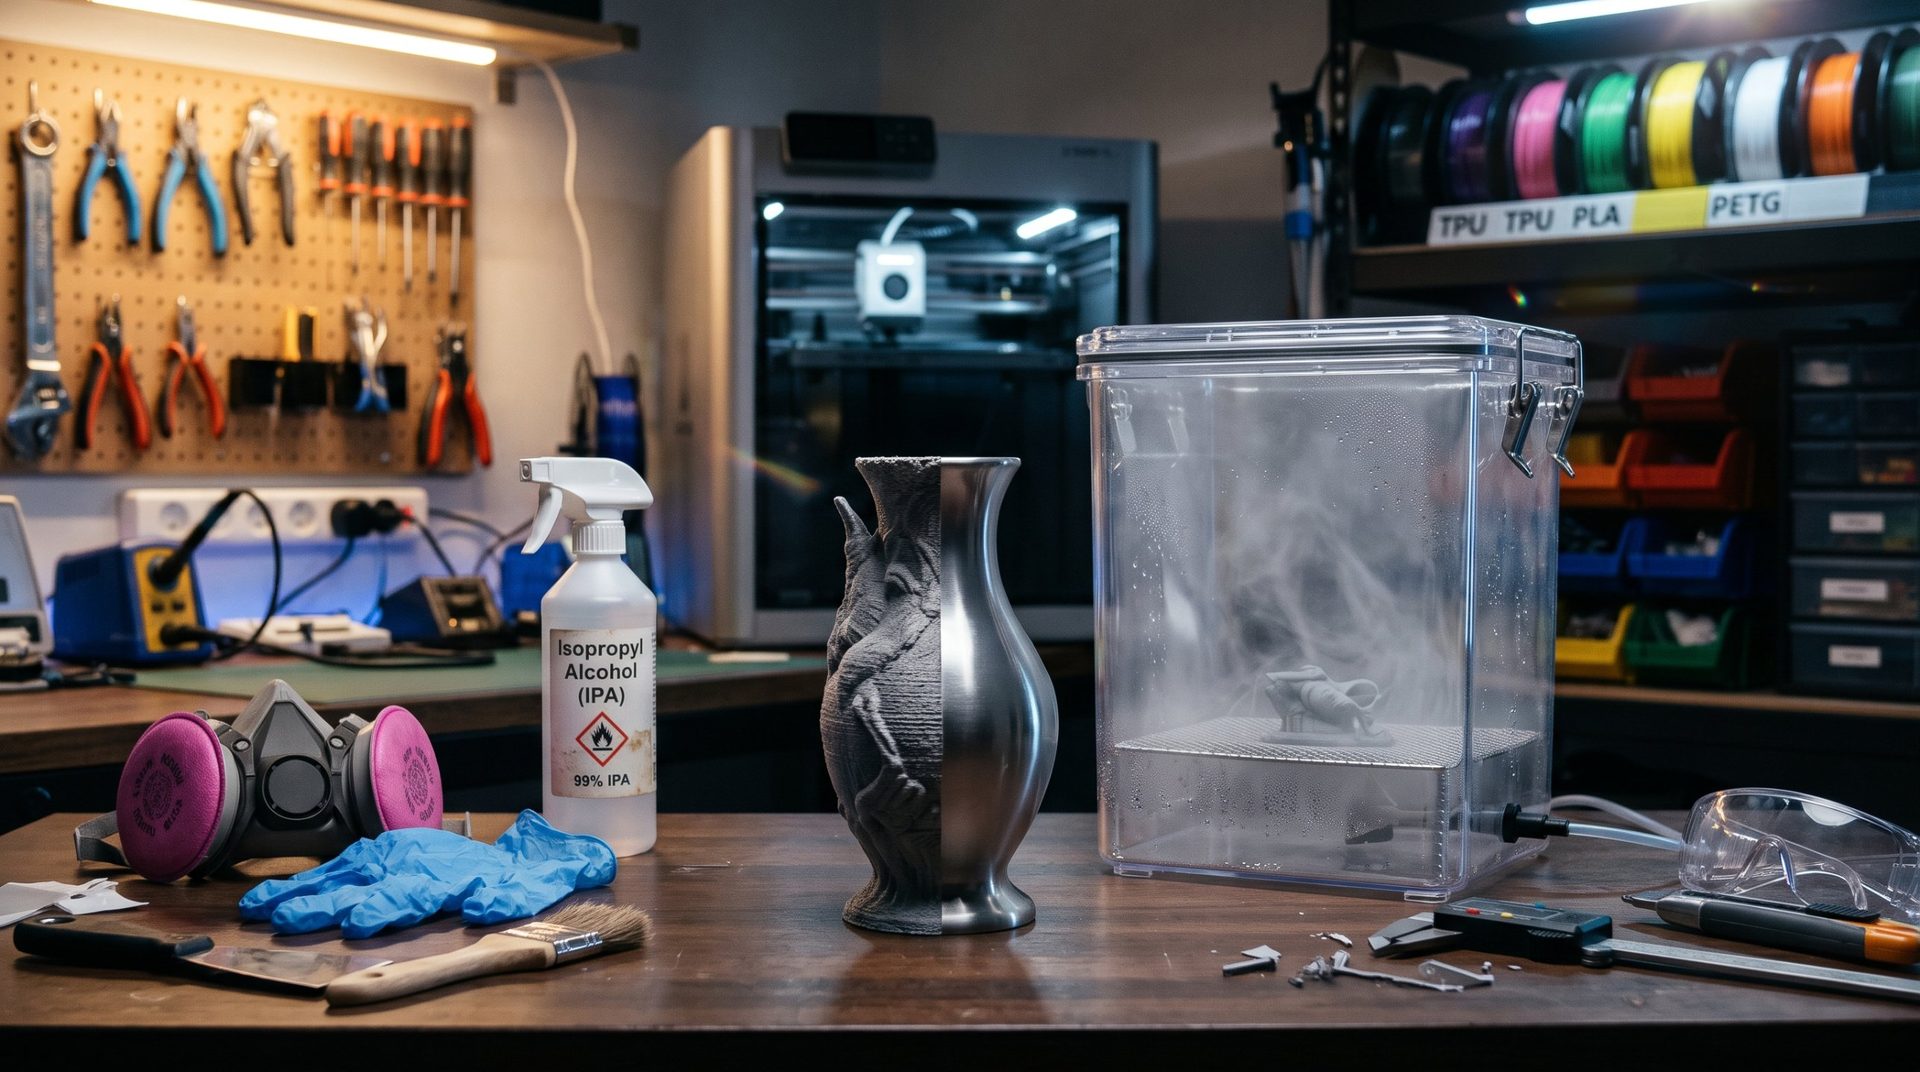
Le lissage par vapeur de solvant (vapor smoothing) est le graal esthétique de l’impression 3D FDM. En dissolvant légèrement la surface d’une pièce, le solvant fait couler la matière dans les sillons entre les couches. Les lignes d’impression disparaissent et laissent place à une finition lisse et brillante, digne d’une pièce injectée en usine.
Historiquement, cette technique est indissociable du couple ABS + acétone. Mais l’acétone pose de vrais problèmes dans un atelier domestique : ses vapeurs sont très inflammables (point éclair vers −20 °C), peuvent s’enflammer en milieu clos et irritent les voies respiratoires. Et l’ABS lui-même demande une imprimante fermée et dégage des vapeurs de styrène à l’impression.
Existe-t-il des solutions plus sûres, ou adaptées au PLA et au PETG ? Voici le point complet : quel solvant pour quel plastique, les règles de sécurité et l’effet réel sur vos pièces.
1. Quel solvant pour quel filament ?
Tous les plastiques ne réagissent pas aux mêmes produits. L’acétone agit peu et de façon irrégulière sur le PLA, et le PETG résiste très bien aux solvants courants, ce qui le rend très difficile à lisser.
| Filament | Solvant | Niveau de risque | Faisabilité à l’atelier |
|---|---|---|---|
| PVB | Alcool isopropylique (IPA) | Faible à modéré : inflammable, mais bien moins toxique que les autres solvants. | Excellente : la méthode la plus sûre et la plus accessible. |
| ABS / ASA | Acétone | Élevé : très inflammable, vapeurs lourdes qui s’accumulent au sol. | Moyenne : boîte fermée, aucune source de chaleur ni appareil électrique. |
| PLA | Acétate d’éthyle | Élevé : inflammable, odeur persistante, irritant pour les voies respiratoires. | Réservée aux makers avertis, avec de bons résultats seulement sur certains PLA. |
| PETG | Solvants chlorés | Critique : toxiques, cancérogènes avérés ou suspectés. | À éviter chez soi : préférez le ponçage, un apprêt garnissant ou un vernis. |
2. PVB + alcool isopropylique : la solution la plus sûre
Pour obtenir un rendu brillant sans manipuler de produits dangereux, le PVB (vendu par exemple sous le nom PolySmooth chez Polymaker) est aujourd’hui la meilleure option :
- À l’impression : il s’imprime presque comme du PLA (buse vers 190-220 °C, plateau tiède), avec très peu d’odeur.
- Le lissage : pas besoin de chauffer. On vaporise de fines couches d’alcool isopropylique en laissant sécher entre deux passages, ou on utilise un appareil dédié qui diffuse un brouillard d’alcool dans une cuve fermée. Comptez environ 20 à 45 minutes selon la méthode.
- Le résultat : les lignes de couche disparaissent presque entièrement, et les teintes translucides gagnent nettement en transparence.
3. Ce que le lissage change sur la pièce
Le lissage chimique ne modifie pas seulement l’aspect : il transforme aussi la pièce.
A. Moins de précision
En ramollissant, la matière comble les creux mais arrondit aussi les arêtes vives. Les filetages fins (M3, M4) se bouchent et les trous se resserrent. Comptez une perte de 0,1 à 0,3 mm sur les contours : à prévoir dès la conception pour les pièces à emboîter.
B. Étanchéité contre rigidité
- Le gain : la surface fondue referme les micro-interstices entre les couches. La pièce devient beaucoup plus étanche à l’eau et à l’air.
- La perte temporaire : le solvant absorbé ramollit le plastique. À la sortie, la pièce est souvent molle au toucher : laissez-la sécher 48 à 72 heures à l’air libre avant de la manipuler ou de la mettre sous contrainte.
- La fragilisation : si le solvant agit trop longtemps, la pièce perd une partie de sa rigidité. Mieux vaut plusieurs expositions courtes qu’une seule trop longue.
4. Les règles de sécurité indispensables
Même avec de l’alcool isopropylique, les vapeurs de solvant sont inflammables et irritantes. Respectez ces consignes :
- Aucune flamme, aucune étincelle : pas de plaque chauffante, pas de ventilateur ni d’appareil électrique dans la cuve, sauf appareil spécialement conçu pour le lissage. Travaillez loin de toute source de chaleur, y compris l’imprimante.
- La méthode passive : tapissez les parois d’un bac de rangement fermé avec du papier absorbant légèrement imbibé de solvant, posez la pièce sur un support surélevé (par exemple en papier aluminium), refermez et laissez agir. Surveillez régulièrement le résultat.
- Ouverture et séchage : ouvrez toujours la boîte à l’extérieur ou dans une pièce très bien aérée, avec des gants en nitrile, des lunettes et un masque à cartouche contre les vapeurs organiques (filtre de type A).
- Stockage : refermez les flacons après usage, rangez-les loin de la chaleur et hors de portée des enfants.
Si vous préférez éviter les solvants, le ponçage suivi d’un apprêt et d’un vernis donne aussi d’excellents résultats : voir notre guide pour choisir son spray de finition. Et si vous optez pour l’acétone, nos conseils pour imprimer l’ABS vous éviteront bien des déboires.
Quel filament choisir pour votre projet ?
Avant de penser finition, choisissez la bonne matière. Notre sélecteur compare 12 filaments (PLA, PETG, ABS, ASA, TPU, nylon…) selon la facilité d’impression, la tenue à la chaleur ou l’aspect. Cochez le critère « Lissage chimique » pour voir les filaments qui se lissent le mieux.
Commentaires