Filaments « High-Speed » : simple argument marketing ou véritable révolution thermique ?
Avec la démocratisation des imprimantes CoreXY capables d’accélérations supérieures à 20 000 mm/s² et de vitesses de 300 à 600 mm/s, la fabrication additive a changé d’échelle.
Pourtant, un constat s’est vite imposé dans les ateliers : sur ces machines de course, une bobine de PLA ou de PETG d’entrée de gamme produit souvent des impressions fragiles, mates, poreuses ou victimes de sous-extrusion chronique. En réponse, les catalogues se sont remplis de mentions Hyper, High-Flow, Super Speed ou HS.
Que cachent réellement ces appellations ? Simple habillage commercial pour justifier un surcoût, ou formulation chimique indispensable pour imprimer vite et solide ?
1. La physique du problème : le mur du débit volumique
Pour comprendre l’intérêt d’un filament rapide, il faut oublier la vitesse linéaire (mm/s) au profit du débit volumique (mm³/s) :
Débit volumique = largeur de ligne × hauteur de couche × vitesse
Avec une buse standard de 0,4 mm et des couches de 0,2 mm :
- à 50 mm/s, il faut environ 4 mm³/s ;
- à 300 mm/s, il en faut 24 mm³/s ;
- à 500 mm/s, le besoin grimpe à 40 mm³/s.
Or un polymère conduit très mal la chaleur, et dans un bloc de chauffe standard le fil ne passe qu’une fraction de seconde dans la zone de fusion :
- La fusion incomplète : le cœur du filament reste tiède et visqueux, tandis que sa périphérie commence à peine à fondre.
- La contre-pression : la buse oppose une forte résistance, et le moteur de l’extrudeur patine, saute des pas ou ronge le filament.
- La sous-extrusion interne : il sort moins de matière que ce que le trancheur a calculé.
Nous détaillons ce phénomène dans notre article sur l’impression 3D haute vitesse.
2. Que change la formulation des filaments High-Speed ?
Un filament High-Speed ne se résume pas à un nouvel emballage. Pour réduire le temps de fusion sans dégrader le polymère, les fabricants jouent sur trois leviers :
A. La longueur des chaînes moléculaires
Dans un filament standard, les chaînes moléculaires sont longues pour garantir une excellente résistance. Les résines High-Flow utilisent des chaînes plus courtes et plus homogènes : la matière fond avec moins d’énergie et devient beaucoup plus fluide (indice de fluidité, ou Melt Flow Index, nettement plus élevé).
B. Des additifs fluidifiants
Ils réduisent les frottements du plastique fondu contre les parois de la buse. L’écoulement devient plus régulier, sans micro-blocages à fort débit.
C. La vitesse de refroidissement
C’est le paradoxe de la haute vitesse : la matière doit fondre plus vite, mais aussi se figer instantanément à la sortie de la buse, sous le souffle des ventilateurs. Des agents nucléants accélèrent la cristallisation du plastique et empêchent les ponts et les porte-à-faux de s’affaisser.
3. Le piège silencieux : solidité contre aspect de surface
C’est l’erreur la plus fréquente : juger une impression rapide uniquement à l’œil. Une pièce imprimée trop vite avec un filament standard peut sembler impeccable en surface tout en étant mécaniquement inutilisable. À grande cadence, les couches n’ont pas le temps de fusionner entre elles : la pièce se délamine et casse net le long des lignes d’extrusion au moindre effort.
| Critère | Filament standard à haute vitesse | Filament High-Speed dédié |
|---|---|---|
| Débit maximal observé | 12 à 16 mm³/s | 24 à 35 mm³/s et plus |
| Aspect de surface | Terne, blanchi, irrégulier | Brillant ou mat homogène |
| Adhérence entre couches | Faible (rupture fragile) | Préservée |
| Ponts | Fils pendants, déformation | Figeage rapide et net |
| Risque de bouchage | Élevé (contre-pression) | Faible (écoulement fluide) |
Valeurs indicatives, qui varient selon les marques, la buse et le hotend.
4. Comment en tirer le meilleur parti dans votre trancheur ?
Passer à une bobine High-Speed ne suffit pas si vos profils restent génériques. Trois étapes sont indispensables :
- Le test de débit maximal : imprimez une tour de calibration de débit avec OrcaSlicer ou Bambu Studio, repérez le point où la matière commence à faiblir, et fixez votre limite de débit environ 10 % en dessous.
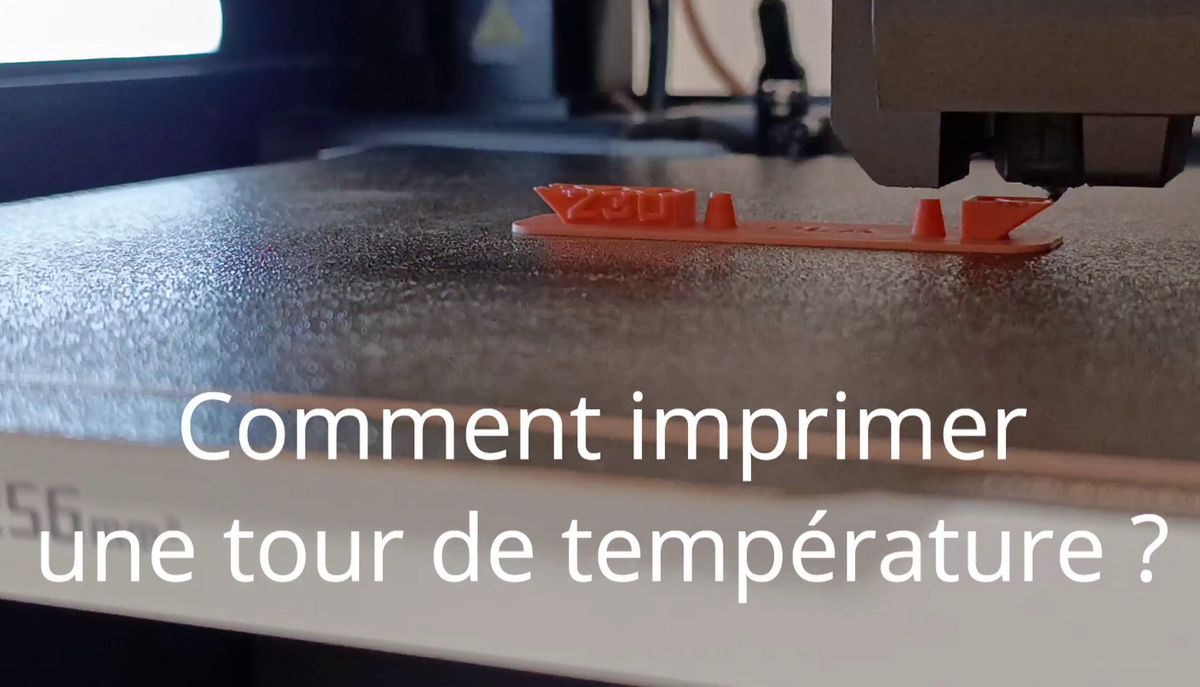
- Ajuster la température de buse : les filaments rapides demandent généralement 10 à 20 °C de plus qu’un PLA classique (souvent 220-230 °C pour un PLA HS). Une tour de température vous aidera à trouver la bonne valeur.
- Le matériel : un filament rapide révèle tout son potentiel avec un hotend à zone de chauffe étendue (blocs céramiques, buses à canaux divisés de type CHT, blocs allongés de type Volcano).
Au-delà de la vitesse : quel filament pour quel usage ?
Les gammes High-Speed existent aujourd’hui en PLA, PETG, TPU et même ABS ou ASA. Mais la vitesse ne doit jamais primer sur l’usage final de l’objet : tenue aux UV, résistance aux hydrocarbures, flexion ou chaleur. Notre sélecteur compare 11 filaments, avec un critère « impression rapide », et vous oriente selon vos contraintes.
Commentaires