Résistance 3D : stop aux pièces qui cassent net
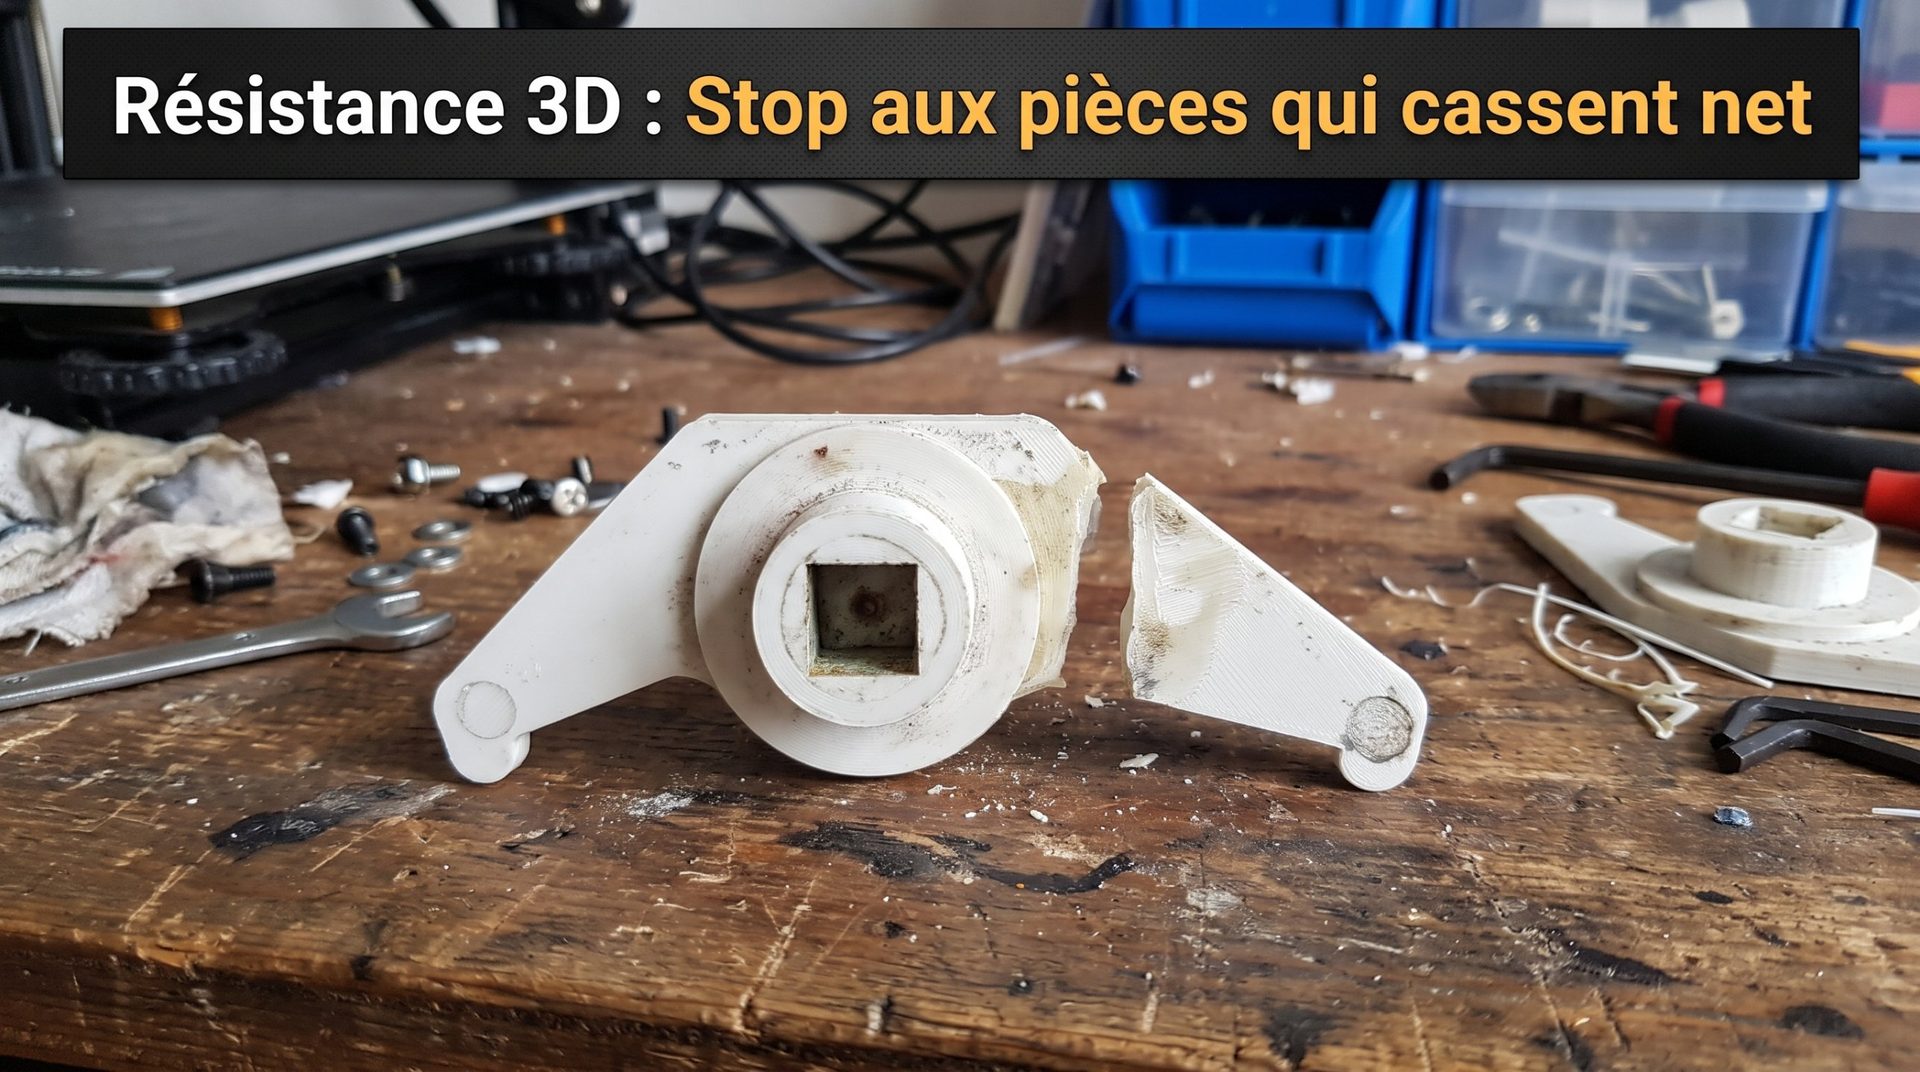
Vous concevez une patère d’atelier, une charnière ou un levier. Après plusieurs heures d’impression, vous serrez la visserie, appliquez un effort modéré… et un claquement sec retentit : la pièce se sépare en deux morceaux bien nets, comme tranchée au cutter le long d’une couche.
Dans la grande majorité des cas, le coupable n’est ni la qualité de votre bobine, ni un manque de remplissage. Le problème vient d’une propriété physique de l’impression par dépôt de fil fondu (FDM) : l’anisotropie, c’est-à-dire une résistance différente selon la direction de l’effort.
Une pièce imprimée en 3D ne se comporte pas comme une pièce moulée par injection, mais comme une pièce de charpente taillée dans le bois : sollicitée dans le sens des fibres (ici, des cordons de plastique), elle encaisse de lourdes charges ; sollicitée perpendiculairement aux couches pour les séparer, elle cède sans prévenir.
L’anisotropie : des cordons solides, des soudures fragiles
Une pièce moulée par injection est quasiment homogène : elle résiste à peu près de la même façon dans toutes les directions (X, Y et Z). En impression FDM, chaque cordon déposé vit une histoire différente :
- Dans le plan horizontal (X/Y) : le plastique fondu forme un cordon continu, dont les chaînes de polymère s’alignent le long du trajet de la buse. C’est la direction la plus résistante, comme les fibres du bois.
- Sur l’axe vertical (Z) : la buse dépose un cordon chaud sur une couche déjà refroidie. La solidité dépend uniquement de la capacité du plastique chaud à refondre en surface la couche du dessous pour s’y souder.
Résultat : selon le filament et les réglages, la résistance entre les couches ne représente souvent que 40 à 80 % de celle mesurée dans le sens des cordons. Dès qu’un effort tend à arracher ou à « peler » les couches, la fissure part de cette soudure et se propage d’un coup.
Les 3 efforts à identifier avant de lancer l’impression
L’orientation d’une pièce sur le plateau ne doit jamais être choisie par commodité, pour économiser des supports, mais en fonction de l’effort qu’elle subira en usage réel.
| Effort subi | Orientation à éviter | Orientation conseillée | Résultat |
|---|---|---|---|
| Traction (crochet, tirant) | Effort vertical, dans l’axe Z : il décolle les couches | Effort horizontal, dans le plan X/Y : il tire sur les cordons | Nettement plus résistante |
| Flexion (levier, patère) | Bras de levier imprimé debout | Pièce couchée à plat ou sur le côté | Nettement plus résistante |
| Serrage d’une vis | Vis enfoncée en force à travers les couches | Vis dans l’axe des parois, ou insert fileté en laiton | Plus de fendage au serrage |
4 réflexes de conception pour des pièces qui ne cassent plus
Passer le remplissage de 20 à 80 % ne sauvera pas une pièce mal orientée : vous ajoutez du poids sans renforcer la soudure fragile entre les couches. La résistance se joue dès la modélisation.
1. Coucher la pièce, ou l’incliner à 45°
Toute pièce qui travaille en traction (crochet, biellette, tirant) doit être orientée pour que ses parois extérieures suivent l’effort. Coucher la pièce sur le flanc demande parfois des supports, mais garantit une matière continue le long de la ligne de charge.
2. Arrondir les angles intérieurs
Un angle intérieur vif à 90° concentre les efforts en un point, souvent pile sur la jonction entre deux couches : c’est là que la fissure démarre.
- Bannissez les angles droits intérieurs sur les pièces qui travaillent.
- Ajoutez un congé (arrondi) d’au moins 2 à 4 mm, ou un chanfrein. L’effort se répartit alors sur des dizaines de couches au lieu d’une seule.
3. Découper la pièce en plusieurs morceaux
Quand une pièce subit des efforts dans plusieurs directions à la fois (une équerre porteuse qui travaille à la fois en cisaillement et en flexion, par exemple), aucune orientation n’est idéale.
- Séparez-la en deux sous-ensembles dans votre logiciel de CAO.
- Imprimez chaque morceau dans son sens le plus résistant.
- Assemblez-les avec un tenon et une mortaise, une queue d’aronde ou un boulon traversant.
4. Ne plus visser directement dans le plastique
Une vis serrée en force dans du plastique imprimé agit comme un coin à fendre : la pression écarte les couches jusqu’à la rupture. Pour un assemblage solide et démontable, posez des inserts filetés en laiton à chaud, avec un fer à souder : le plastique refondu autour de l’insert le bloque sans créer de tension qui fend la pièce. Les écrous glissés dans une empreinte hexagonale sont une bonne alternative.
Réglages du trancheur : mieux souder les couches entre elles
Quand la forme de la pièce interdit l’orientation idéale, quelques réglages renforcent nettement la soudure entre les couches :
- Monter la température de 5 à 10 °C : un plastique plus chaud refond mieux la couche du dessous.
- Réduire la ventilation : un flux d’air trop fort fige la couche avant le passage suivant. Baissez-la au minimum que tolèrent vos ponts et porte-à-faux.
- Passer à une buse plus large : un cordon de 0,6 ou 0,8 mm garde sa chaleur plus longtemps qu’un cordon de 0,4 mm. Estimez le temps gagné avec notre convertisseur de buses.
- Ajouter des parois plutôt que du remplissage : quatre ou cinq parois avec un remplissage de 20 % donnent souvent une pièce plus solide que deux parois avec 70 % de remplissage. Pour choisir le bon motif, lisez notre article sur les différents remplissages.
Et bien sûr, choisissez une matière adaptée à l’effort : notre guide quel filament pour des pièces solides vous aide à trancher.
Retour d’atelier : vos casses les plus marquantes
- Quelle pièce avez-vous vu casser net avant de comprendre que l’axe Z était en cause ?
- Avez-vous déjà repensé tout un assemblage en plusieurs morceaux, juste pour bien orienter chaque pièce ?
- Pour vos fixations, plutôt inserts posés à chaud ou écrous noyés dans une empreinte hexagonale ?
Racontez vos pires casses et partagez vos astuces de conception en commentaire !


Commentaires