Les 5 erreurs fatales qui ruinent vos impressions 3D (et comment le bon filament règle 80 % du problème)
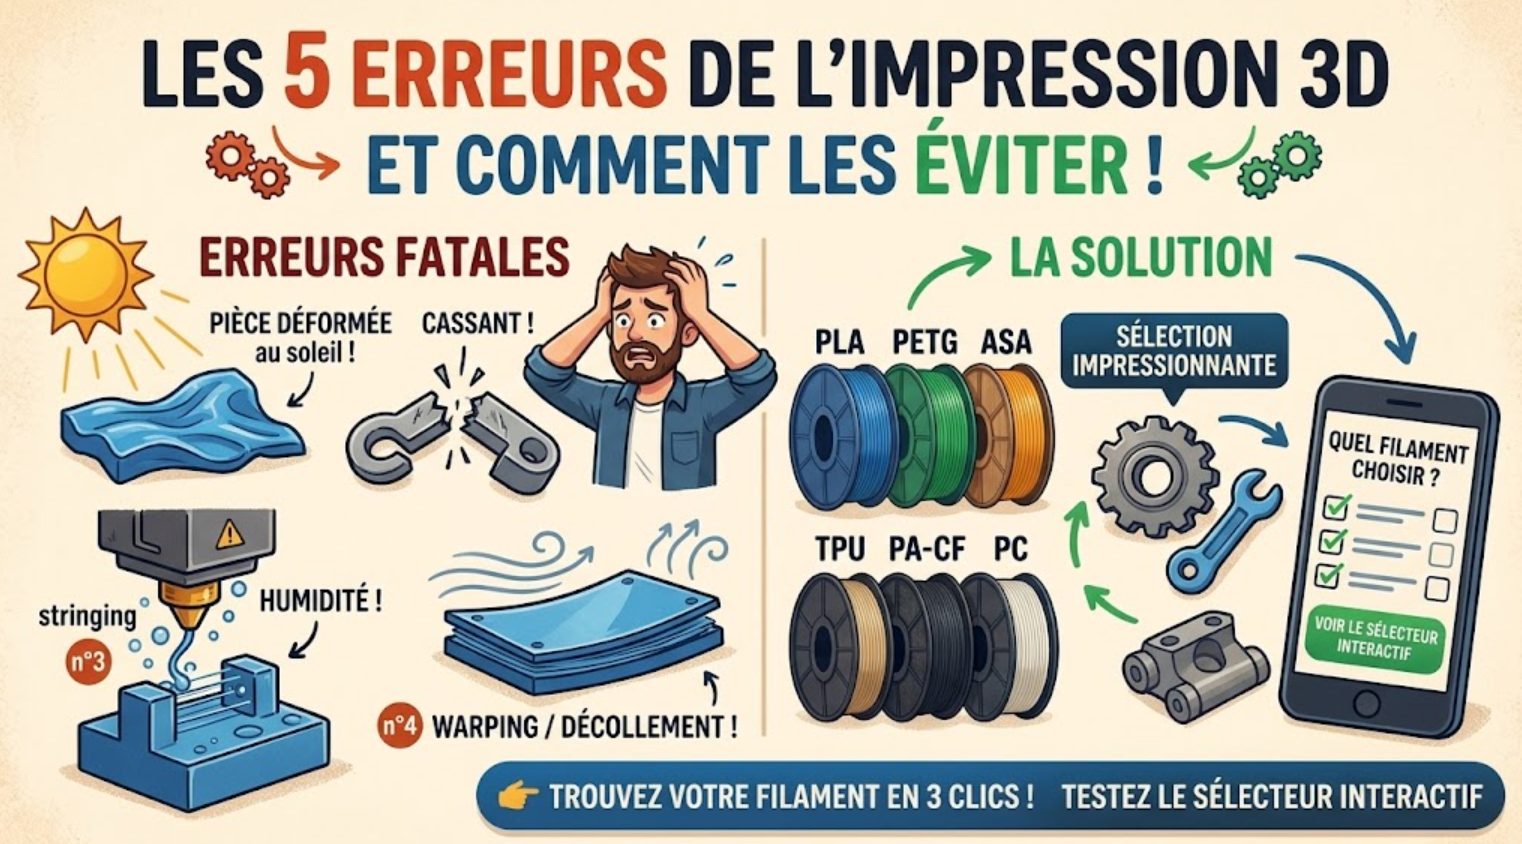
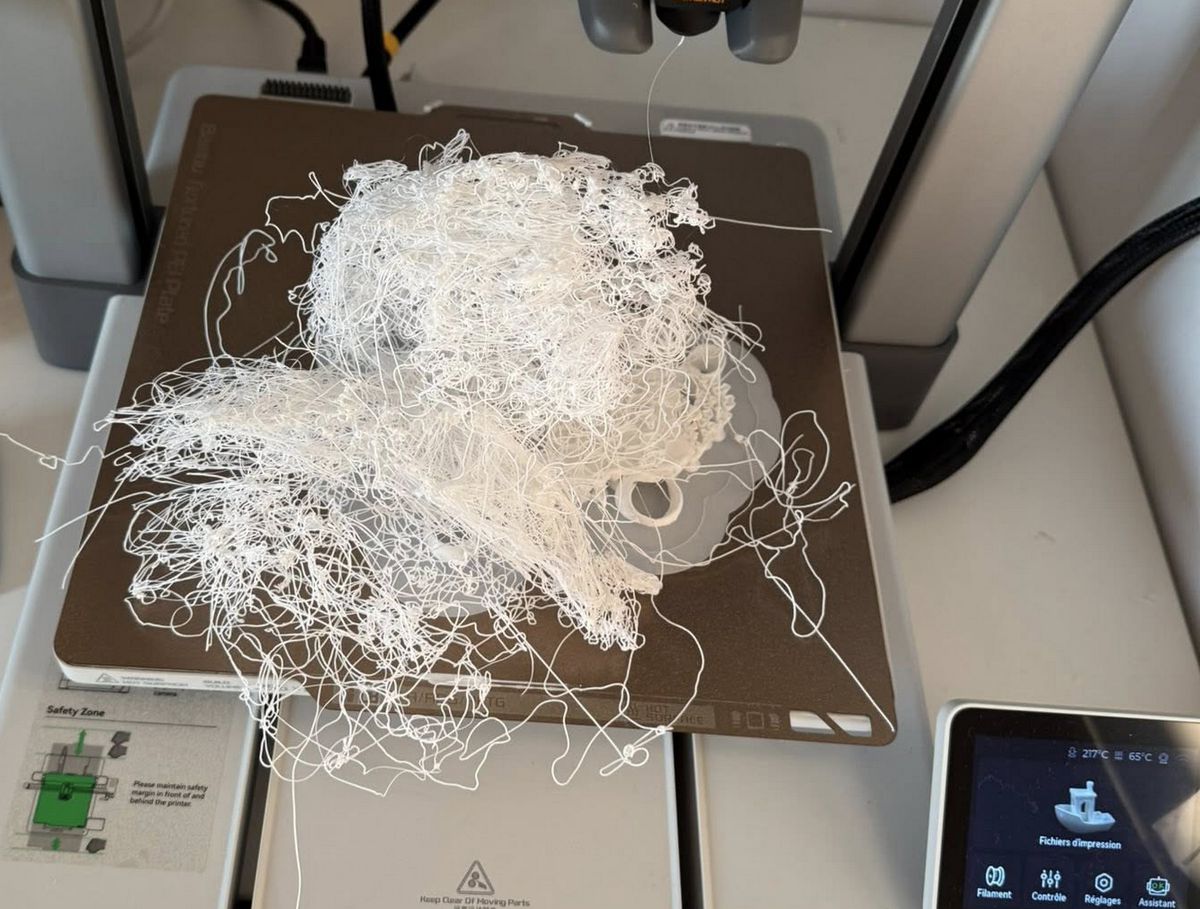
Chaque maker a connu cette frustration : lancer une impression de 14 heures, aller se coucher confiant, et découvrir au réveil un nid de spaghettis informes ou une pièce incurvée, décollée du plateau.
Sur les forums et groupes d’impression 3D, 9 débutants sur 10 incriminent immédiatement le nivellement du plateau, la vitesse d’impression ou la tension des courroies. Pourtant, dans la grande majorité des cas, le coupable n’est pas mécanique : c’est une inadéquation entre le matériau choisi et la pièce à fabriquer.
Voici les 5 erreurs les plus fréquentes, et les clés pour ne plus jamais gâcher de bobine.
Erreur n°1 : utiliser du PLA pour une pièce exposée au soleil ou en voiture
Le PLA est fantastique : il ne sent rien, s’imprime facilement et offre de superbes finitions. Mais sa température de transition vitreuse se situe autour de 55-60 °C.
- Le scénario classique : vous imprimez un support de téléphone pour votre tableau de bord ou un crochet pour le jardin. Dès les premières chaleurs de l’été, la pièce ramollit et s’affaisse sous son propre poids.
- La solution : pour l’extérieur et la chaleur modérée, le PETG ou surtout l’ASA, naturellement résistant aux UV et aux intempéries, sont indispensables.
Erreur n°2 : chercher la rigidité absolue au lieu de la ténacité
On pense souvent qu’une pièce solide doit être parfaitement rigide. C’est faux : une pièce trop rigide est souvent cassante.
- Le problème : un clip ou une charnière imprimé en PLA ou en résine standard casse net à la première flexion.
- La solution : pour des pièces soumises aux chocs répétés ou aux vibrations, un filament technique comme le Nylon (PA) ou le TPU (en jouant sur le remplissage) absorbe l’énergie mécanique sans rompre.
Erreur n°3 : négliger l’humidité des filaments techniques
Vous venez d’acheter une bobine de Nylon ou de PVA pour vos supports solubles, et vos impressions ont un aspect spongieux, plein de bulles et de fils (stringing) ?
- Le Nylon et le PVA sont extrêmement hydrophiles : ils absorbent l’humidité de l’air en quelques heures seulement.
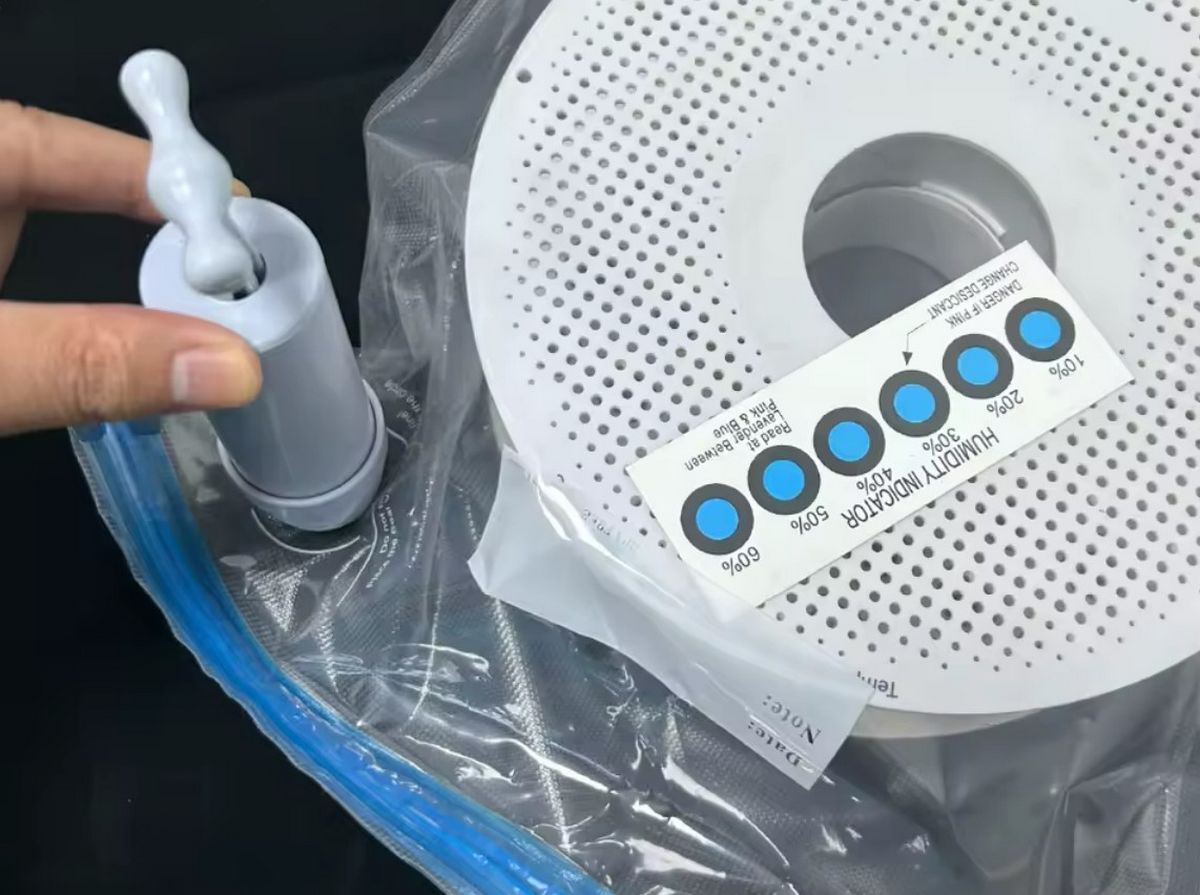
- La solution : ces matières exigent un sécheur de filament actif ou une boîte sèche (dry box) étanche avec dessiccant frais, comme l’AMS (voir comment sécher son filament).
Erreur n°4 : imprimer de l’ABS dans une pièce à vivre sans caisson
L’ABS offre une excellente résistance mécanique et thermique, mais il a deux défauts majeurs :
- Il dégage des composés organiques volatils (COV) et des odeurs désagréables à l’extrusion.
- Il subit un fort retrait thermique (warping) au moindre courant d’air.
- La solution : réservez l’ABS aux machines fermées, ventilées et filtrées, ou remplacez-le par du PETG renforcé ou de l’ASA.
Erreur n°5 : se tromper de matière sur un projet complexe et coûteux
Rien n’est plus frustrant que d’imprimer une pièce technique de 400 grammes en polycarbonate ou en Nylon carbone (PA-CF) pour s’apercevoir après coup que le matériau ne convient pas à l’environnement chimique ou thermique du projet.
- La solution : avant de lancer une pièce coûteuse, listez ses contraintes réelles (chaleur, UV, chocs, humidité, contact alimentaire) et faites un petit test d’impression dans la matière choisie.
Vous avez un projet en tête ? Trouvez la matière exacte en 3 clics
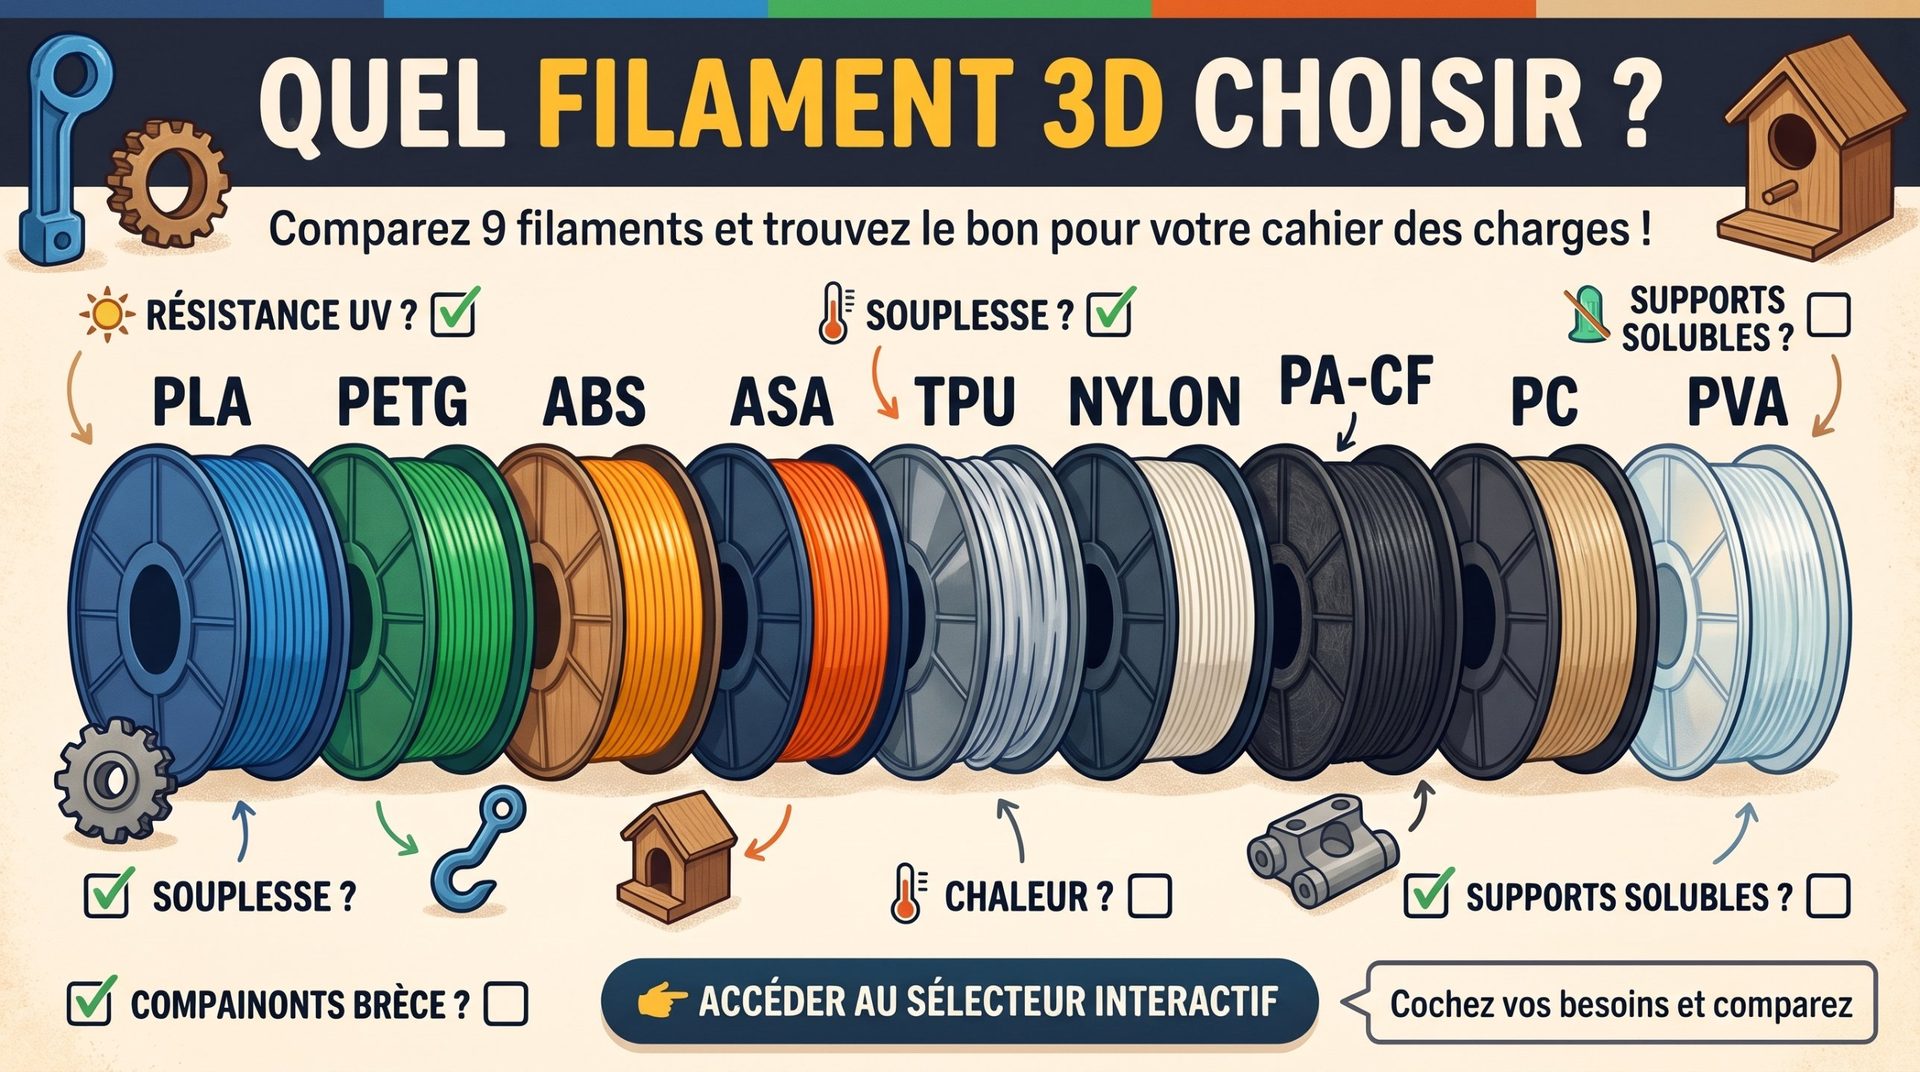
Ne jouez plus aux devinettes avec vos paramètres et votre budget bobines. Cochez ce dont votre pièce a besoin : notre sélecteur compare 11 filaments (PLA, PLA-CF, PETG, ABS, HIPS, ASA, TPU, Nylon, Nylon PA-CF, polycarbonate et PVA) et vous oriente immédiatement vers le bon filament pour votre cahier des charges.
Commentaires